
MK1450B

 0086-15068518279(中国語)/001-5416026691(英語)



 en
標準的な CNC 円筒研削盤をスプラインシャフト用に見積もったところ、最初のバッチは許容範囲の真円度で外れましたが、歯面が検査に不合格でした。機械のベッドや送り軸には何も問題はありませんでした。問題は、砥石がどのようにワークに接触するかでした。成形研削とは、部品に必要な形状にホイールを調...
詳細をご覧くださいCNC 研削盤は、数トンの鋳鉄、独自の文書セットを備えた制御キャビネット、および機械が 2 週間以内に研削されることをすでに想定した生産スケジュールで梱包された状態で届きます。機械の長期的な精度は、仕様書に記載されている一行よりも、その設置方法によって大きく決まります。 まず...
詳細をご覧ください通常、ワークピース上のかすかなビビリマークから始まります。オペレーターがそれを発見するまでに、表面仕上げはドリフトし、スピンドルにはアンバランスなホイールが搭載されており、午後は生産ではなく再作業に費やされます。その光景は毎週機械工場で繰り返されます。 CNC機械のメンテナン...
詳細をご覧ください1 回の許容誤差のロールアウトにより、生産ライン全体が停止し、数時間のダウンタイムと数千のスクラップが発生する可能性があります。そのため、鋼鉄、アルミニウム、紙、ゴムを加工する工場は、 CNCロール研削盤 ロールの形状、表面仕上げ、真円度を厳しい公差内に維持します。...
詳細をご覧くださいA CNC万能円筒研削盤 は、部品を別の設定に移動することなく、単一の機械ベッド上で外部 (OD) 研削、内部 (ID) 研削、および多くの場合テーパ研削と正面研削を実行するように構築されたグラインダーです。 「ユニバーサル」という名称は、回転砥石台とワークヘッドに由来しており、これにより、2 台または 3 台の個別の専用グラインダーが必要となるさまざまな形状を 1 台の機械でカバーできるようになります。この記事では、グラインダーの普遍性、OD と ID の動作の切り替え方法、最も価値を発揮する場所、およびショップに適したモデルの選択方法について説明します。
すべての円筒研削盤が万能というわけではありません。標準の外径グラインダーは外部研削専用の固定砥石台を中心に構築されていますが、ユニバーサル モデルは同じフレーム上で複数の研削作業を処理できる機械的柔軟性を追加しています。 UNITED GRINDING の円筒研削の技術概要によると、ユニバーサル円筒研削盤は複数の調整可能な砥石台を備えており、固定砥石台設計よりも柔軟性が高いため、従来の円筒研削盤よりも汎用性が高いとされています。
実際には、ユニバーサル マシンと標準マシンを区別する機能には次のようなものがあります。
この組み合わせにより、単一の CNC万能円筒研削盤 専用の外径グラインダー、内径グラインダー、テーパーグラインダーの小さなセルを置き換えるために使用でき、複雑なシャフト、バルブ本体、またはスピンドル部品を適度な量で生産する工場に特に役立ちます。
外面研削と内面研削を切り替えるメカニズムは砥石台の設計によって異なりますが、最新の CNC ユニバーサルグラインダーのほとんどは以下のいずれかのアプローチに依存しています。
| 切り替え方法 | 仕組み |
| B軸割出砥石台 | CNC 制御の回転軸が砥石台を旋回させてさまざまなスピンドルを研削位置に移動させ、多くの場合、インデックス精度は数分の 1 度に保たれます。 |
| 多軸固定ヘッド | 2 つの外径ホイールと 1 つの内径ホイールなど、2 つ以上のスピンドルが同じヘッドに取り付けられています。コントローラーはどのスピンドルが部品に係合するかを選択します。 |
| スイングダウンID付属 | 別個の内部研削スピンドルは、必要に応じて旋回してワークピース上の所定の位置に配置され、外部パス中に OD ホイールから遠ざけます。 |
| プログラム可能な砥石台スイベル | 砥石台は、テーパ研削またはアンギュラ研削のためにプログラムされた角度まで回転し、その後、直線外径作業のためにゼロに戻ります。 |
統合されたID/ODプロセスに関するUNITED GRINDINGの説明によると、機械が適切に装備されている限り、内部研削と外部研削は同じセットアップで完了でき、一部の構成では、複雑な部品のさまざまなODおよびIDスピンドルの組み合わせで最大4つのホイールを保持できます。このアプローチの利点は直接的です。機械間で部品を移動する必要がなくなり、取り扱いが軽減され、その結果、両方のフィーチャーが同じチャッキングまたはセンタリング設定から参照されるため、ボアと外径の間の真円度と同心度が向上します。
汎用マシンの場合は、1 回の操作での生のサイクル速度ではなく、柔軟性、精度、床面積の効率が重要になります。主な利点は次のとおりです。
その代償として、汎用機械は一般に、単一目的の OD または ID グラインダーよりも複雑で、初期投資が高くなります。 1 つの形状を大量生産する場合は、部品ごとに専用の機械を選択するほうが効率的であることがよくあります。
万能機械は、あらゆる研削作業のデフォルトの選択肢としてではなく、特定の生産条件下で作業現場に設置されます。専用の単目的グラインダーと比較して、どのような場合に適合性が優れているかを次の表に示します。
| 生産シナリオ | より良いフィット感 |
| 部品は外径と内径の両方のフィーチャーを互いに正確に研磨する必要があります | 単一セットアップの同心度制御によるユニバーサルグラインダー |
| 1 つの単純な OD 形状の大量生産 | サイクル速度を最大化する専用の外径グラインダー |
| パーツの入れ替えが頻繁なジョブショップ | ユニバーサルグラインダー、ツールを変更せずに柔軟なプログラミングを実現 |
| 部品には直線の外径加工に加えて、テーパー、肩、または角度のある面が必要です | 回転砥石台とワークヘッドを備えたユニバーサルグラインダー |
| ID 機能のない、非常に大量のシンプルな丸い部品 | センタレスグラインダー、スループット重視 |
ユニバーサル研削に適した代表的な部品としては、バルブ スプール、内部ボア付きポンプ シャフト、スピンドル ハウジング、油圧シリンダ コンポーネント、外径と精密ボアを組み合わせたギア ブランクなどがあります。 UNITED GRINDING の業界用途リストによると、ID/OD 複合研削の多用を報告している業界には、自動車のステアリングやターボチャージャーのコンポーネント、航空宇宙用の油圧制御バルブ、スピンドルやポンプ本体などの機械製造用途が含まれます。
ユニバーサルグラインダーの選択は、現在目の前にある部品だけでなく、機械の耐用年数にわたって使用すると予想される部品の組み合わせによって決定される必要があります。次の要因を考慮してください。
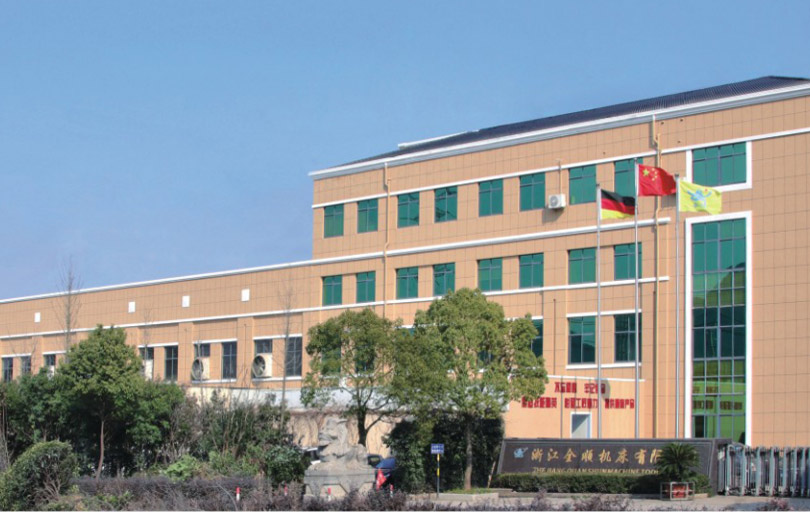
当社が製造しているのは、 CNC万能円筒研削盤 工作機械専用生産拠点と油圧部品生産拠点を組み合わせ、敷地面積35,000平方メートル、建築面積32,000平方メートルで生産を開始します。当社の製品範囲は、普通および CNC 円筒研削盤、CNC 端面円筒研削盤、自動ロードおよびアンロード CNC および端面円筒研削盤、複合研削盤、および高精度普通および CNC 円筒研削盤に及びます。標準構成がお客様の部品形状に適合しない場合、当社のエンジニアリング チームは非標準の特殊研削盤も設計し、サポート技術、ソフトウェア、トレーニング、自動化の統合を提供します。
当社はISO9001-2015品質システム認証とCE安全認証を取得しており、国家ハイテク企業として認められています。 2021年、当社は浙江省の専門的かつ新規の中小企業として評価されました。自己輸出資格を取得しているため、当社の製品は現在、品質第一、評判第一、サービス第一への長年の取り組みに基づいて、米国、ドイツ、日本、東南アジア市場を含む 20 か国以上に販売されています。
| ユニバーサルグラインダーと普通のODグラインダーの違いは何ですか | 普通の外径グラインダーには外径研削専用に構築された固定砥石台が付いていますが、ユニバーサルグラインダーには回転砥石台と多くの場合内部スピンドルが追加されているため、内径研削やテーパー研削も実行できます。 |
| 万能研削盤は内径と外径を1サイクルで仕上げることができますか | はい、砥石台に外径スピンドルと内径スピンドルの両方が搭載されている場合、コントローラーは同じチャッキング内で外部研削パスと内部研削パスをシーケンスできます。 |
| 汎用研削は専用の外径研削よりコストがかかりますか? | 軸やスピンドルのオプションが追加されるため、機械自体への投資は通常より大きくなりますが、そうでなければ 2 台の個別の機械とセットアップが必要となる部品の総コストを削減できます。 |
| ユニバーサル研削のメリットを最も享受できるのはどのような部品ですか | バルブ本体、ポンプ シャフト、スピンドル ハウジングなど、同じ軸を基準とする外部と内部の両方の精密機能を備えた部品は、単一セットアップ処理から最大限の効果が得られます。 |
| CNCユニバーサルグラインダーの砥石台回転の精度はどのくらいですか | 機械によっては、スイベルのインデックス精度は数分の一の精度を保つことができ、繰り返し可能なテーパ研削やアンギュラ研削には十分な精度です。 |
| センタレス研削は万能研削の一種です | いいえ、センタレス研削は、部品をセンター間ではなくワークレスト上でサポートする別個の外部研削方法であり、通常、同じ機械内で内部研削と組み合わせることはありません。 |
 0086-15068518279(中国語)

 No.100 Xueyuan Road、江山町、Zhuji City、Zhijiang州、中国
モバイルWebサイトを表示するコードをスキャンします
