 0086-15068518279(中国語)/001-5416026691(英語)



 en
とは何ですか CNC円筒研削盤
CNC 円筒研削盤は、部品自体がセンター間またはチャック内で回転しながら、回転砥石車を使用して円形ワークピースの外面または内面から材料の薄層を除去する金属切削工具です。 CNC という文字はコンピュータ数値制御の略で、砥石台、ワークテーブル、送り軸がすべて手動ハンドルではなくプログラム命令に従って動くことを意味します。その結果、直径公差が 1 桁ミクロン レベルに達し、旋削やフライス加工だけで作成できるものよりもはるかに滑らかな表面仕上げを備えたシャフト、ローラー、ピン、またはスピンドルが得られます。
実質的には、この機械は旋削または焼入れ後の仕上げステーションです。シャフトは旋盤で荒削りされ、次に熱処理を施して硬度を上げ、最終的に工場に送られます。 CNC円筒研削盤 直径と真円度を図面に必要な厳しい数値内に戻すためです。自動車のクランクシャフトジャーナル、油圧シリンダーロッド、工作機械のスピンドル、ベアリングシートは、旋削だけでは硬化後に必要な真円度や表面仕上げを維持できないため、ほぼ毎回研削作業が行われます。
機械内での研削プロセスの仕組み
サイクルが開始されると 4 つのモーションが同時に実行されます。これらを理解することで、なぜマシンがこれほど細かい許容差を維持できるのかが説明されます。
1
ホイールの回転 - 研削砥石のスピンドルは、この記事で後述する機械では通常 35 ~ 45 メートル/秒の固定周速度で回転するため、ワークピースの直径に関係なく砥粒は一定の速度で切削されます。
2
ワーク回転 - 部品は中心間または主軸台チャック内でゆっくりと回転し、通常は毎分数十から数百回転するため、表面上のすべての点がホイールを繰り返し通過します。
3
テーブルトラバース - ワークテーブルは、長いシャフトの場合はホイール面に沿って部品を前後にスライドさせます。または、短い肩や溝を 1 回のパスでプランジ研削する場合は固定されたままになります。
4
インフィード制御 - サーボ駆動のボールネジが砥石台をわずか 0.001mm のステップで部品に向かって押します。これにより、手動グラインダーでは確実に繰り返すことができない直径を CNC 機械で保持できるようになります。
通常、仕上げパスは、より重い送り込み速度での粗パスの後に続き、その後、ホイールが追加の送り込みゼロで数回のパスを実行して、機械のスプリング バックを落ち着かせ、残りのストックを除去するスパーク アウト ステージに続きます。このシーケンスは CNC プログラムに一度書き込まれ、すべての部品で繰り返されます。そのため、同一シャフトの研削バッチは、手作業で機械加工された部品よりもはるかに一貫性が保たれます。
主要な構造コンポーネントとそれらが重要な理由
5 つのサブシステムによって、長年の生産にわたって研削盤の精度と耐久性がどの程度維持されるかが決まります。機械を比較する購入者は、価格だけで機械を判断するのではなく、それぞれを個別に検討する必要があります。
ベッドとベースの鋳造
ベッドは一体型の鋳鉄構造で、最終加工前に時効処理と応力除去が行われるため、長年の使用による切削力や作業場の温度変動を吸収しても変形しません。より重く、十分にリブのある鋳物は振動をよりよく減衰させますが、振動は良好な表面仕上げにとって唯一の最大の敵です。
といし台主軸
スピンドルには砥石車が搭載されており、転がり軸受または動圧油膜軸受、静圧油膜軸受のいずれかを使用できます。油膜スピンドルは、継続的な重切削下で低温で動作し、回転精度をより長く維持します。そのため、以下の比較表の高精度モデルでは、動的および静圧スピンドル オプションでホイール速度が 45 メートル/秒に上昇すると見積もられています。
リニアガイドウェイとボールねじ
絶対値サーボモーターによって駆動されるプリロードボールネジと組み合わせられた高精度リニアガイドは、古いスライディングウェイ設計を悩ませていたバックラッシュを取り除き、この記事で参照されている機械では約 0.001mm のプログラム可能な最小送りステップを実現します。
主軸台と心押し台
センター高さは、ベッドに衝突することなくシャフトが回転できる最大直径を直接制限します。そのため、メーカーは後付けではなくコアスペック数値としてセンター高さを引用しています。心押し台のクイルは安定した中心圧力を加えるため、細長いシャフトが研削力を受けてもびびったり曲がったりしません。
CNC制御および会話ソフトウェア
会話型の研削インターフェイスにより、オペレータは G コードを手で書くのではなく、空白の画面に目標の直径、長さ、削り取り量を入力できます。これにより、一度に 1 つの部品を数か月にわたって繰り返すのではなく、多数の異なる少量バッチを実行する工場のセットアップ時間が短縮されます。
MKシリーズとMAKシリーズの仕様比較
以下の表は、動作中の MK および MAK シリーズ製品ラインの 7 つの一般的な構成を並べたもので、一度に 1 枚のデータシートを読むのではなく、数値を並べて比較できるようにしています。すべての数値は、各モデルのメーカーが公表した技術パラメータです。
| モデル | 研削される直径 | 研削する最大長さ | 中心高さ | ホイールサイズ外径×幅×内径 | モーターの総出力 |
|---|---|---|---|---|---|
| MK1350B | 最大500mm | 1500 / 2000 / 3000 / 4000mm | 270mm | ファイ750x75xファイ305mm | 20.63kW |
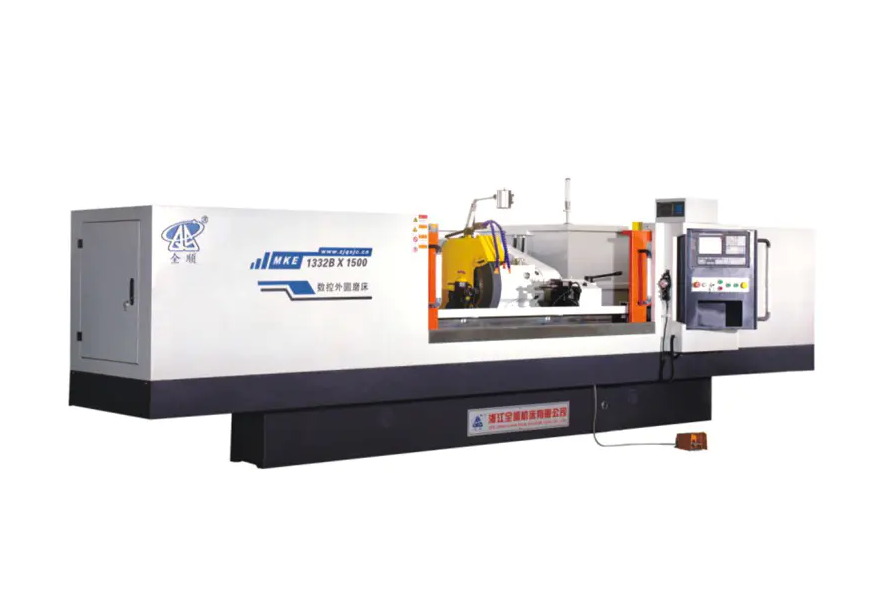
| MK1332B | ファイ8~ファイ320mm | 500 / 1000 / 1500 / 2000 / 3000mm | 180mm | ファイ600x75xファイ305mm | 21.475~33.075kW |
| MKE1332B | ファイ8~ファイ320mm | 500 / 1000 / 1500 / 2000 / 3000mm | 180mm | ファイ600x75xファイ305mm | 21.475~33.075kW |
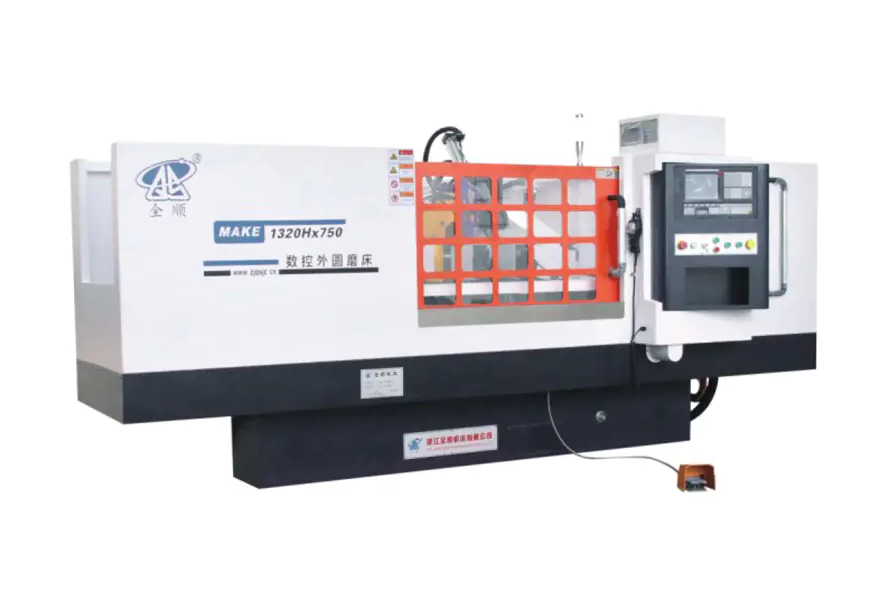
| MAK1320H | ファイ8~ファイ200mm | 500/750mm | 135mm | ファイ500x50xファイ203mm | 10.825kW |
| MAKE1320H | ファイ8~ファイ200mm | 500/750mm | 135mm | ファイ500x50xファイ203mm | 10.825kW |
| MK1320H | ファイ8~ファイ200mm | 500/800mm | 135mm | ファイ400x50xファイ203mm | 10.825kW |
| MKE1320H | ファイ8~ファイ200mm | 500/800mm | 135mm | ファイ400x50xファイ203mm | 10.825kW |
ホイール周速は 全範囲で毎秒 38 メートル 、動圧および静圧スピンドルを取り付けると毎秒 45 メートルまで上昇し、最大ワーク重量はコンパクト H シリーズの 50kg から MK1350B の 1000kg まで増加します。出力やスピンドルの種類を決定する前に、直径範囲と中心間長さによってほとんどの選択肢が除外されるため、目の前の部品図面と並べてこの表を読むことが、モデルを最終候補に挙げる最も早い方法です。
モデルをワークピースのサイズとバッチ量に合わせる
見積もりをリクエストする前に、3 つの質問で 7 つのモデル ラインが 1 つまたは 2 つの現実的な選択肢に絞り込まれます。
- 部品ファミリーの最大の直径と最長の長さはどれくらいですか。直径 200mm、長さ 800mm 未満の小さなピンや短いシャフトを研削するショップでは、MK1320H、MKE1320H、MAK1320H、または MAKE1320H に快適に適合しますが、直径 320mm、長さ 3000mm までのシャフトには MK1332B または MKE1332B、および直径 500mm、長さ 4000mm に近いシャフトが必要です。 MK1350Bが必要です。
- 最も重い単一部品の重さはどれくらいですか。中心の高さとベアリングの耐荷重はどちらもワークピースの重量を反映するため、直径が技術的に適合する場合でも、900kg のクランクシャフトブランクを定格 150kg の機械に搭載することはできません。
- 材料の除去は軽くて反復的なものですか、それとも重くて一貫性のないものですか。不均一なストックを持つ鍛造または鋳造ブランクは、MK1332B および MK1350B の追加のモーター出力と大きなホイール直径の恩恵を受ける一方、小さく均一な研削代を備えた事前旋盤加工されたバーストックは、低出力の H シリーズ機械で効率的に動作します。
多くの店舗プランナーが使用する単純なルールは、現在目の前にある部品だけではなく、今後 3 ~ 5 年で予想される最大の部品に合わせて機械のサイズを決定することです。これは、研削盤は耐用年数が長い資産であり、後で中心の高さやベッドの長さをアップグレードすることはほとんど現実的ではないためです。
この装置を利用する産業と部品
円筒研削は、丸い部品が厳密な公差ばめに沿って別の丸い部品と嵌合する必要がある場合に使用されるため、アプリケーションのリストは 1 つの業界をはるかに超えています。
| 産業 | 代表的な部品の接地 | 一般的な許容範囲の目標 |
|---|---|---|
| 自動車およびエンジン部品 | クランクシャフトおよびカムシャフトジャーナル、ギアボックスシャフト、ピストンピン | 0.005mm~0.01mm |
| 油圧および空圧コンポーネント | シリンダーロッド、プランジャー、バルブスプール | 0.005mm~0.02mm |
| ベアリングの製造 | 内外ベアリングレース、ローラーピン | 0.002mm~0.008mm |
| 工作機械棟 | スピンドル、精密リードスクリュー、ガイドシャフト | 0.003mm~0.01mm |
| 繊維および印刷機械 | ローラー、ドライブシャフト、印刷シリンダー | 0.01mm~0.02mm |
印刷ローラーやテキスタイル ドライブ シャフトなどの長いロールやシリンダーの作業は、まさにショップを MK1332B および MK1350B シリーズのより長いベッド オプションに誘導するカテゴリーです。通常、これらの部品の制限仕様は直径ではなく中心間のベッドの長さであるためです。
砥石の選択と切削パラメータ
砥石の選択は、機械自体と同じように表面仕上げとサイクルタイムに影響を与えるため、適切な研磨剤と適切な送り速度の組み合わせは、適切なモデルを選択するのと同じくらい重要です。
材質別研磨材の種類
- 酸化アルミニウムホイールは炭素鋼や合金鋼のシャフトに適しており、自動車および一般エンジニアリングの研削作業の大部分をカバーします。
- 立方晶窒化ホウ素ホイールは 55 HRC を超える硬化鋼に適しており、繰り返し生産しても従来の研磨材よりもはるかに長くその形状を保持します。
- 炭化ケイ素ホイールは、酸化アルミニウムがすぐに艶出ししてしまう鋳鉄、青銅、その他の非鉄または脆い材料に適しています。
一般的な切削パラメータ
一般に、粗研削パスでは、砥石幅に適したテーブル速度でパスごとに半径方向のストックを 0.02 mm ~ 0.05 mm 除去し、その後、仕上げパスで 1 パスあたり 0.005 mm ~ 0.01 mm 除去し、追加の切り込みなしで 2 ~ 4 パスのスパーク アウト ステージを行います。クーラント流(通常は水溶性研削液)は、砥石と部品の接触領域に継続的に到達する必要があります。これは、この小さな接触領域での熱の蓄積が研削焼けや完成部品の残留応力の原因となるためです。
日常のお手入れと予防メンテナンス
一貫した毎日の習慣により、研削盤は数か月以内に公差を逸脱することなく、長年にわたり定格精度を維持できます。
| 間隔 | タスク |
|---|---|
| シフトごとに | クーラントのレベルと流量を確認し、ガイドウェイを拭き、ホイールにチップやガラスがないか検査します。 |
| 毎週 | 砥石車をドレッシングし、クーラントフィルターまたは磁気分離器を清掃し、潤滑油レベルを確認します。 |
| 毎月 | スピンドルの動作温度を確認し、ボールねじとリニアガイドの遊びを検査し、中心の位置合わせを確認します。 |
| 四半期ごと | クーラントタンクを完全に洗浄し、心押し台のクイル圧力をチェックし、テストバーを使用して幾何学的精度チェックを実行します。 |
クーラントの状態には特別な注意が必要です。クーラントの汚れや消耗は、表面仕上げの低下とホイールの早期摩耗の最も一般的な根本原因であると同時に、このリストの中で最も安価に修理できる項目でもあります。
一般的な研削欠陥と実際の修正方法
| 症状 | 考えられる原因 | 提案される修正 |
|---|---|---|
| 表面に青や茶色の変色がある | 過剰な熱による研削焼け | 送り量を減らし、クーラント流量を増やし、ホイールをドレスアップします |
| 長さに沿った波状のびびり跡 | スピンドルの不均衡または心押し台サポートの緩み | ホイールのバランスを再調整し、中心圧をチェックし、ベアリングの摩耗を検査します |
| 部品の長さに沿ったテーパー直径 | 中心がずれている、または心押し台のクイルが磨耗している | テストインジケーターで中心の位置合わせを再確認し、心押し台を整備します |
| 粗いまたは鈍い外観の表面仕上げ | ガラス張りまたはロードされたホイール面 | ホイールをより頻繁にドレスアップし、研磨材のグレードが素材と一致していることを確認してください |
コスト、生産量、回収期間の評価
購入価格は所有コストの一部にすぎません。現実的な評価では、少なくとも 4 つの要素を考慮します。
- 部品ごとのサイクルタイム これは、ホイール速度、送り込みステップ サイズ、プロセスの自動化と手動ロードの割合によって異なります。
- 消費電力 ここで、仕様表の合計モーター出力は、シフトごとの電気コストを見積もる開始点となります。
- ホイールとクーラントの消耗品 、ホイールの直径と、積極的にラフなパスでストックを除去する方法に応じてスケールされます。
- スクラップおよび再加工率 、再現可能な CNC インフィード システムでは手動研削に比べてこの値が低下する傾向があり、有効スループットが直接向上します。
少量の部品を大量に組み合わせて稼働するショップは、通常、サイクル タイムの向上により最も早く機械コストを回収します。一方、多数の異なる小規模バッチを稼働するショップは、主に会話型プログラミングによるセットアップ時間の短縮と、最初の製品セットアップ時の廃棄部品の減少によってコストを回収します。
よくある質問
CNC円筒研削盤はどの程度の公差を達成できますか。
ほとんどの工業用 CNC 円筒研削盤は、通常の生産では 0.005mm ~ 0.02mm の直径公差を保持しており、プロセス内ゲージと組み合わせた動圧および静圧スピンドルを備えた機械は、重要なベアリングまたはスピンドル作業で 1 桁ミクロンの再現性を達成できます。
MK と MAK のモデル名の違いは何ですか。
この製品ファミリー内では、MK 接頭辞は標準の CNC 円筒研削構成を示し、MAK 接頭辞はより短く、より小さな直径のシャフト用に構築されたコンパクトな構成を示し、MKE や MAKE などのモデル コードに追加された E は通常、同じベース マシン上の強化された制御または駆動オプションを示します。
砥石のドレッシングはどのくらいの頻度で行う必要がありますか。
ドレッシングの頻度は材料の硬度と研磨速度によって異なりますが、ほとんどの鋼加工の実際的な開始点は、重要な直径のすべての仕上げパスの前にドレッシングを行い、一般的な生産運転では少なくともシフトごとに 1 回ドレッシングを行い、表面仕上げやサイクル音が著しく変化した場合はより早く調整します。
1台の機械で短軸と長軸の両方を研削できます。
はい、中心間の長さが機械のベッド定格内に収まる場合に限ります。そのため、MK1332B などのモデルは、同じベース機械上で 500 mm から最大 3000 mm までの 5 つの異なるベッド長で提供されており、ショップは未使用の移動費を支払うことなく、ベッドの長さを一般的な部品範囲に合わせることができます。
小型モデルに適用されるワーク重量制限。
比較表に記載されているコンパクトな 1320H シリーズの最大ワーク重量は 50kg ですが、ミッドレンジの MK1332B および MKE1332B は最大 150kg、より大型の MK1350B は最大 1000kg の部品に定格されているため、部品の重量を正しいモデルに一致させることで、中心精度とベアリング寿命の両方が保護されます。
ホイール周速が高いほど、常にサイクルタイムが速くなるのでしょうか。
直接ではありません。動圧および静圧スピンドルで利用可能な 45 メートル/秒のオプションなどのより高い周速度は、主に、特定の削り取り速度での表面仕上げの一貫性とホイール寿命を向上させますが、実際のサイクル時間は、送り込みステップ、テーブルのトラバース速度、および荒パスで削り取るストックの量にも依存します。






