 0086-15068518279(中国語)/001-5416026691(英語)



 en
直接の答え
A 研削盤 ワークピースに対して研磨ホイールを高速で回転させ、研磨によって材料を除去し、正確な寸法公差に合わせて表面を成形します。ホイールの砥粒は何千もの微細な刃先として機能し、各刃先が通過するたびに材料の小さなチップを削り取ります。
コアメカニズム
物質除去の背後にある物理学
研削盤はその基礎として、回転エネルギーを研磨切断作用に変換します。砥石車は通常、次のような表面速度で回転します。 20および45m/秒 制御された力でワークに押し付けます。各砥粒(通常は酸化アルミニウム、炭化ケイ素、または立方晶窒化ホウ素(CBN))は、顕微鏡スケールで動作する一点切削工具として機能します。
粒子がワークピースに接触すると、次の 3 つのことが順番に起こります。
- 弾性変形 — 切断が始まる前に、粒子が表面を圧縮します。
- プラスチック耕うん — 材料が横に押され、隆起が形成されます
- 切りくず形成 — 穀物が基材からマイクロチップを切り離します
このプロセスは砥石面全体にわたって毎分数百万回繰り返され、研削特有の滑らかな仕上げが得られます。 Ra 0.1 ~ 1.6 マイクロメートルの表面粗さ値は日常的に達成されており、これはどの旋削加工やフライス加工よりも細かいものです。
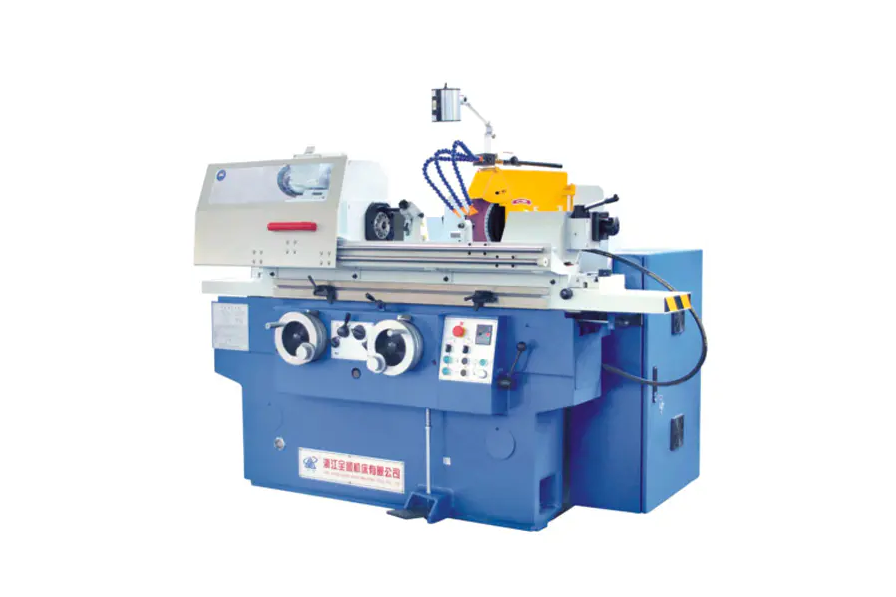
45m/秒
典型的な最大砥石表面速度
Ra0.1μm
達成可能な表面粗さ
0.001mm
寸法公差範囲
解剖学
主要なコンポーネントとその機能
砥石
切削工具です。砥粒が結合したもの(ビトリファイド、レジノイド、またはゴム結合)で構成されています。ホイールのグレード (硬度) と構造 (粒子間隔) は、材料と仕上げの要件に基づいて選択されます。
砥石台・主軸
ホイールを回転させるスピンドルモーターとベアリングを内蔵しています。スピンドルの剛性は非常に重要であり、0.001 mm の振れでも仕上げ面にビビリマークが発生します。
作業台
ワークを保持して横移動させます。平面研削盤では、テーブルが往復(前後)または回転します。円筒研削盤では、ワークが回転しながらテーブルが Z 軸に沿って移動します。
ドレッサー
鈍くなった粒子を取り除き、砥石の形状を復元することにより、砥石を定期的に再研磨するダイヤモンド先端の工具。ドレッシングを行わないと研削効率が大幅に低下し、面品位も低下します。
冷却システム
切削液(水溶性油または合成クーラント)を20~100L/minの流量で研削ゾーンに供給します。クーラントは熱を減らし(研削ゾーンの温度は局所的に 1000 ℃を超える場合があります)、切り粉を洗い流し、切り口を潤滑します。
送り機構
ホイールがワークピースにどれだけ深く食い込むかを制御します (切込み / 切込み深さ)。精密な送り機構は 0.001 mm 単位で分解され、研削と粗い切削プロセスを区別する微細な材料の除去を可能にします。
マシンタイプ
主な種類とその動作原理
ジオメトリが異なれば、基本的に異なるマシン構成が必要になります。以下は、工業生産で使用される最も一般的な 4 つのタイプです。
| マシンタイプ | ワークの動き | ホイールの動き | 一般的な許容差 | 共通アプリケーション |
| 平面研削盤 | 往復テーブルまたは回転テーブル | 回転、パスごとにダウンフィード | /-0.005mm | 平板、金型、治具 |
| 円筒研削盤 | 中心間を回転します | 回転、軸方向に移動 | /-0.002mm | シャフト、ピン、ロール |
| センタレスグラインダー | 調整ホイールによって送り込まれます | 砥石調整車 | /-0.001mm | バー、チューブ、大量部品 |
| 内面研削盤 | 回転します(または静止したままになります) | 小車輪がボア内で回転します | /-0.003mm | ベアリングレース、油圧シリンダー |
ディープダイブ
センタレス研削で卓越したスループットを実現する方法
センタレス研削は、部品の固定が完全に不要になるため、円筒研削の中で最も生産的な形式です。ワークピースは 2 つのホイールの間のブレード上に置かれます。
- 砥石 (大型、高速) 最大 60 m/s の速度で実際の切断を行います。
- 調整車 (小型、1 ~ 6 度傾斜) 部品の回転速度と軸方向の送り速度を制御します
調整ホイールを傾けることにより、部品が回転し、同時に機械の軸方向に押し込まれます。これは「スルーフィード」研削と呼ばれる方法です。生産用センタレスグラインダーは以下のものを加工できます 小さな円筒形部品を 1 時間あたり 1,000 個製造 部品間でオペレーターが積み降ろしする必要がありません。
これにより、センタレス研削が、自動車のバルブステム (直径 6 mm で公差± 0.003 mm) やベアリングローラーなどの大量部品の標準プロセスになります。
プロセス制御
研削性能を左右する重要なパラメータ
研削の結果は、相互作用する 4 つのプロセス変数によって決まります。どれか一つでも調整を誤ると、表面仕上げ不良、寸法誤差、または熱損傷(焼け)の原因となります。
車輪速度 (Vs)
ホイール速度が高くなると、各砥粒がより薄い切りくずを除去し、切削抵抗が減少し、仕上げが向上しますが、発熱が増加します。このため、CBN ホイールは高速研削 (HSG) で 80 ~ 120 m/s で動作します。
ワーク速度(Vw)
ワークピースの移動が高速になると、材料除去率 (MRR) が向上しますが、切りくず負荷が増加します。精密研削用途では、速度比 Vs/Vw は通常 60:1 ~ 120:1 の範囲になります。
切込み深さ (ae)
荒加工パスでは ae = 0.05 mm を使用できます。仕上げパスでは 0.002 ~ 0.005 mm を使用します。サイクルの終わりにスパークアウトパス (ゼロインフィード) を行うと、機械のたわみが元に戻り、寸法精度が向上します。
特定物質除去率 (Q'w)
mm3/mm/s で表される、これが生産性を支配する指標です。最新の CNC グラインダーは、出力モニタリングを使用してリアルタイムで Q'w を最適化し、燃焼閾値を超えることなく燃焼閾値付近に留まります。
共通の課題
熱損傷: あらゆる研削作業で管理しなければならないリスク
研削により局所的に激しい熱が発生します - 最大 穀物とワークピースの接触ゾーンで 1,500 ℃ 極端な場合には、粒子接触あたりわずかマイクロ秒しか持続しません。熱が十分に早く放散できない場合、次のような問題が発生します。
- 研削焼け — 表面の酸化。青/茶色の変色として見え、微細構造の変化を示します。
- 残留引張応力 — 硬化鋼コンポーネントの疲労寿命を大幅に短縮します
- 表面の再硬化または軟化 — 熱処理が達成するように設計された硬度プロファイルを変更する
熱損傷を防ぐには、積極的なクーラントの適用 (一部の航空宇宙用途では 50 ~ 80 bar の高圧ノズル)、適切な砥石の選択 (自由切削のためのオープン構造)、および仕上げパスでの控えめな材料除去率の組み合わせが必要です。
バルクハウゼンノイズ分析と X 線回折は、品質が重要な産業 (ベアリング、航空宇宙) で、機械加工後に地表面に残留引張応力がないことを非破壊で検証するために使用されます。
セレクションガイド
材料に適した研磨剤の選択
ホイールの選択は、生産性と表面品質の両方を左右する唯一の最大の要因です。間違った研磨剤を使用すると、性能が低下するだけでなく、ワークピースが焼けたり割れたりする可能性があります。
| 研磨タイプ | 最適な用途 | 回避オン | 相対コスト |
| 酸化アルミニウム (Al2O3) | 鋼、ハイス、鉄金属 | 超硬、セラミックス | 低い |
| 炭化ケイ素(SiC) | 鋳鉄、非鉄、セラミックス、石材 | 焼入れ鋼(化学反応) | 低い-Medium |
| 立方晶窒化ホウ素 (CBN) | 焼き入れ鋼 (45 HRC 以上)、超合金 | 軟鋼、アルミニウム | 高 |
| ダイヤモンド | 超硬、セラミックス, glass, composites | スチール(炭素の拡散により急速な摩耗が発生します) | 非常に高い |
最新のテクノロジー
CNC制御が研削精度をどう変えたか
最新の CNC 研削盤には、従来の機械では実現できない閉ループ フィードバックが統合されています。主要なテクノロジーには次のようなものがあります。
- インプロセスゲージ — エアまたは接触プローブは、研削がアクティブなときにワークピースの直径を測定し、0.001 mm 以内の目標寸法に達するように送り込みを自動的に調整します。
- アコースティックエミッションセンサー — ホイールが最初にワークピースまたはドレッサーに接触するときに高周波信号を検出し、エア研削時間を省略し、ホイールの破損を検出します。
- 適応送り速度制御 — スピンドル出力監視によりデータが CNC にフィードバックされ、ホイールが磨耗しても材料除去率を一定に維持します
- 自動ホイールバランス調整 — ホイールフランジ内のダイナミックバランサーがリアルタイムでアンバランスを修正し、動作速度での振動を 1 g 未満に低減します。
最新の CNC 円筒研削盤は、1.67 を超える Cpk 値でシャフト研削サイクルを 90 秒未満で完了できます。これは、バッチモードの手動研削では達成できないプロセス能力です。
実践的な指導
毎回の研削作業前にオペレータが確認しなければならないこと
どんなに優れた機械でも、稼働前チェックを怠るとスクラップが発生します。次のチェックリストは、最も大きな影響を与える項目をカバーしています。
- を実行します。 リングテスト 研削砥石の上 - 澄んだ金属音は亀裂がないことを示します。鈍い音はホイールを廃棄する必要があることを意味します
- ホイールを確認してください 回転数定格 少なくとも 25% の安全マージンを持ってスピンドルの最大速度を超えている
- クーラントをチェックしてください 濃度と流量 始動前 - 劣化した冷却液は控えめなパラメータでも焼けを引き起こす
- ホイールをドレスアップする 新しい作業の開始時、または 30 分以上のアイドル時間の後に切断の切れ味を回復します。
- ワークの確認 治具剛性 — ワークピースが振動すると、500 ~ 2,000 Hz の周波数でビビリマークが発生し、表面仕上げが損なわれます。
- 検査する スパークガードとホイールガード — 研削火花は 3 ~ 5 メートルも飛び、作動速度での車輪の破片は致命的な飛翔体です






