 0086-15068518279(中国語)/001-5416026691(英語)



 en
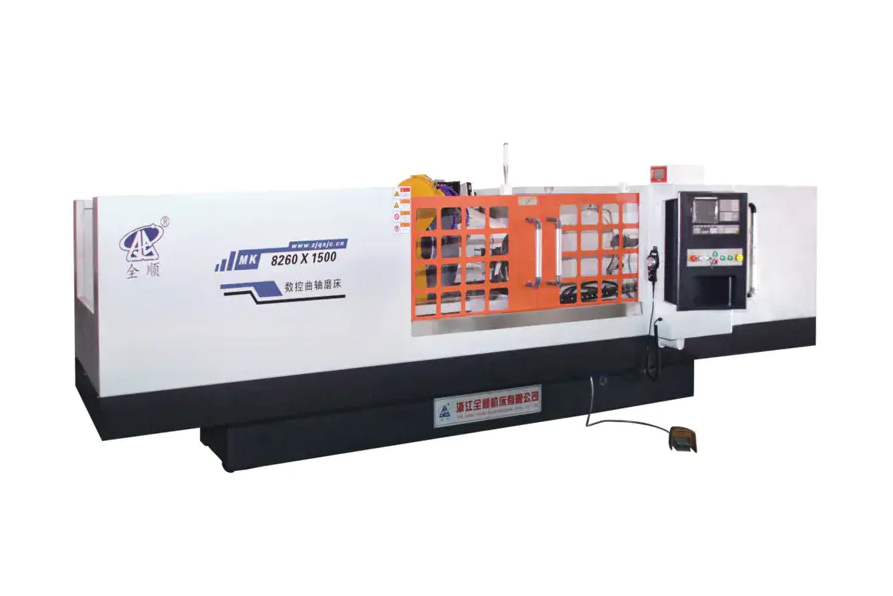
精度と再現性の評価 CNCクランクシャフトグラインダー ~の体系的な測定が必要です 寸法精度、幾何公差、プロセスの一貫性 複数の加工サイクルにわたって。中心的なアプローチは、オンマシンプロービング、三次元測定機 (三次元測定機) 検証、および統計的プロセス制御 (SPC) 分析を組み合わせたものです。適切に校正された CNC クランクシャフト グラインダーは、次のことを達成する必要があります。 真円度±0.001mm以内 、直径公差以内 ±0.002mm 、および Cpk 値は 1.33以上 実稼働可能であるとみなされます。
評価プロセスは 1 回限りのチェックではなく、機械の適格性確認、ワークピースの検査、長期的な能力分析に及ぶ構造化されたプロトコルです。
主要な精度メトリクス CNCクランクシャフト研削
テストを実行する前に、クランクシャフトグラインダーの「精度」を構成するパラメータを定義することが重要です。これらの指標は、エンジンのパフォーマンスとコンポーネントの寿命に直接影響します。
- ジャーナル直径公差: 高性能クランクシャフトの場合、通常は ±0.002 ~ 0.005 mm。
- 真円度(真円度): メインジャーナルとピンジャーナルでは 0.001 ~ 0.003 mm 以内である必要があります。
- 円筒度: ジャーナルの長さに沿ったテーパーとバレルの偏差を測定します (通常 ≤0.002 mm)。
- 表面粗さ(Ra): ベアリング接触面の目標 Ra ≤ 0.4μm。
- ピンジャーナルのスロー精度: 主軸に対するピン中心の偏差、通常 ≤0.005 mm。
- ピンジャーナルの角度位置: エンジンのタイミングにとって重要です。角度誤差は ±0.05° を超えてはなりません。
これらの指標は測定の青写真を形成します。どのような評価プロトコルでも、適切な機器と方法を使用してそれぞれに対処する必要があります。
マシンの認定: 出発点
ワークの研削を開始する前に、機械自体を幾何学的および動的認定テストを通じて検証する必要があります。これらのテストは、機械の機械構造が要求された公差をサポートできるかどうかを確認します。
幾何学的精度テスト
レーザー干渉計または精密ボールバーを使用して、以下を確認します。
- 砥石台トラバース軸(X軸)の真直度:目標 ≤ 0.002 mm/300 mm
- 砥石軸軸とワークヘッド/心押し軸との平行度: ≤ 0.003 mm/500 mm
- 砥石軸振れ:≤ 0.001 mm
- ワークヘッドスピンドル振れ: ≤ 0.002 mm
熱安定性評価
熱ドリフトは、CNC 研削における寸法誤差の主な原因です。機械を動作温度で少なくとも一定時間稼働させます 60~90分 精密な測定を行う前に。静電容量センサーを使用して、研削スピンドルの熱変位を 15 分間隔で測定します。安定したマシンは次のことを示すはずです 0.003 mm未満の熱ドリフト ウォームアップ後。
オンマシンゲージング: リアルタイムの精度制御
モダン CNCクランクシャフトグラインダーs 研削中にワークピースの直径を継続的に測定するインプロセスゲージシステムを統合します。このアクティブなフィードバック ループは、寸法精度を制御するための最も直接的な方法です。
オンマシンゲージの有効性を評価するには:
- テストジャーナルを公称直径まで研磨し、スパークアウト時のゲージの読み取り値を記録します。
- ワークピースを取り外し、校正済みのエアゲージまたは CMM を使用して同じジャーナルを測定します。
- マシン上の測定値とオフライン測定値の差を計算します。
- これを 10 個の連続する部品にわたって繰り返して、ゲージ相関誤差を確立します。
適切に機能するインプロセスゲージは、CMM の結果と相関関係がある必要があります。 ±0.001mm 。これを超える偏差は、ゲージの摩耗、取り付けの問題、または冷却剤の汚染を示します。
三次元測定機と真円度検査機による後工程検査
オフマシン測定により、精度評価のための最も客観的なデータが得られます。 2 つのツールが不可欠です。
三次元測定機 (CMM)
CMM 検査では、直径、円筒度、投げ精度を把握します。クランクシャフトの評価には、ジャーナルごとに数百のポイントを収集し、統計的に堅牢なデータを提供するため、タッチ トリガー プローブよりもスキャニング プローブの方が適しています。最低でも測定してください ジャーナルごとに 3 つの断面 (両端と中央)少なくとも使用 断面あたり 36 ポイント .
真円度・形状試験機
専用の真円度検査機 (テイラー ホブソン タイプまたは同等品) は、CMM よりもはるかに高い真円度と表面のうねりの分解能を提供します。以下の角度不確実性を持つ高精度スピンドルを使用しています 0.01 秒角 。この機器は以下を評価するために不可欠です。
- ISO 12181 に基づく真円度誤差
- ロビング(センタレス治具によって引き起こされる奇数高調波誤差)
- うねり(ホイールのチャタリングに関連する中空間周波数エラー)
再現性テスト: ゲージ R&R および SPC アプローチ
再現性とは、単に 1 つの良い部分だけを指すのではなく、 実稼働全体にわたる一貫した出力 。この機能を定義する 2 つの構造化メソッド:
ゲージの再現性と再現性 (ゲージ R&R)
この研究では、測定システムの変動を実際の部品の変動から分離します。手順:
- 予想される直径範囲にわたる 10 個のクランクシャフト ジャーナルを選択します。
- 2 ~ 3 人のオペレーターに、それぞれ 10 個の部品すべてをランダムな順序で 3 回ずつ測定してもらいます。
- %GRR = (ゲージ R&R 変動 / 合計変動) × 100 を計算します。
受け入れ基準: %GRR ≤ 10% 素晴らしいです。 10 ~ 30% は限界です。 30% を超える場合は、運用データが信頼される前に修正措置が必要です。
統計的工程管理 (SPC) と工程能力
最低限の粉砕 25 ~ 30 連続クランクシャフト 管理された条件下で、各部品のメインジャーナル直径を記録します。データを X バーおよび R 管理図にプロットし、次の計算を行います。
- Cp (プロセス能力): 許容範囲に応じて尺度が広がります。目標CP ≥ 1.67。
- Cpk (プロセス能力指数): プロセスの中心化のためのアカウント。標準生産の目標 Cpk ≥ 1.33;重要なジャーナルの場合は 1.67 以上。
- 標準偏差 (σ): 両側許容差の 1/6 未満である必要があります。
評価の概要: 指標と許容しきい値
| パラメータ | 測定方法 | 受け入れ閾値 |
|---|---|---|
| ジャーナル直径 | 三次元測定機 / エアゲージ | ±0.002mm |
| 真円度 | 真円度 Tester | ≤ 0.001 mm |
| 円筒度 | 三次元測定機スキャン | ≤ 0.002 mm |
| 表面粗さRa | 接触式粗面計 | ≤ 0.4 µm |
| ピンの打ち込み精度 | CMM | ≤ 0.005 mm |
| 角度のあるピンの位置 | 三次元測定機 / ロータリーエンコーダー | ≤ ±0.05° |
| プロセス能力 (Cpk) | SPC分析 | ≥ 1.33 |
| ゲージR&R (%) | ゲージ R&R 研究 | ≤ 10% |
| オンマシンゲージ相関 | 対 CMM オフライン | ±0.001mm |
精度損失の一般的な原因とその特定方法
評価結果が上記のしきい値を超えた場合、根本原因を系統的に追跡する必要があります。精度低下の最も一般的な原因は、 CNCクランクシャフトグラインダーs 含まれるもの:
- ホイールのアンバランスまたはドレスのエラー: 真円度プロファイルに高周波のローブとしてビビリ マークが表示される原因となります。解決策: ホイールのバランスを再調整し、リードを細かくして再ドレスします。
- ワークヘッドまたは心押し台のベアリングの摩耗: 回転するワークの振れの増加として現れます。スピンドルノーズにある精密ダイヤルインジケーターで検出可能。
- 長時間の生産稼働中の熱膨張: 時間の経過に伴う CMM データの傾向によって識別されます。直径が徐々に一方向にドリフトする場合は、熱補償またはウォームアップ サイクルが必要です。
- 治具またはクランプの不一致: その結果、スロー精度に部品ごとのばらつきが生じます。トルクレンチを使用して一定のクランプ力を確認し、測定を繰り返します。
- CNC コントローラー補間エラー: ピンジャーナルの角度位置エラーとして現れます。 C 軸エンコーダの分解能とバックラッシュ補正の設定を確認して確認してください。
定期的な再評価スケジュールの確立
長期的な生産保証には、1 回限りの資格だけでは十分ではありません。精度の評価は段階的なスケジュールに従う必要があります。
- すべての生産シフト: 基準マスターリングゲージを使用して、工程中のゲージ相関を検証します。 CMM を使用して実行の最初と最後の部分を確認します。
- 毎週: 10 部構成の SPC サンプルを実行し、Cpk を再計算します。ホイールの状態とドレッシングツールの摩耗を点検します。
- 毎月: レーザー干渉計とボールバーテストを使用して、完全な幾何学的精度の監査を実施します。
- 毎年または大規模なメンテナンス後: 熱安定性、スピンドル振れ、ゲージ R&R スタディを含む完全な機械の再認定。
これらの定期検査による傾向分析により、精度が仕様を下回る前に事前のメンテナンスが可能になり、廃棄率と計画外のダウンタイムが大幅に削減されます。






