 0086-15068518279(中国語)/001-5416026691(英語)



 en
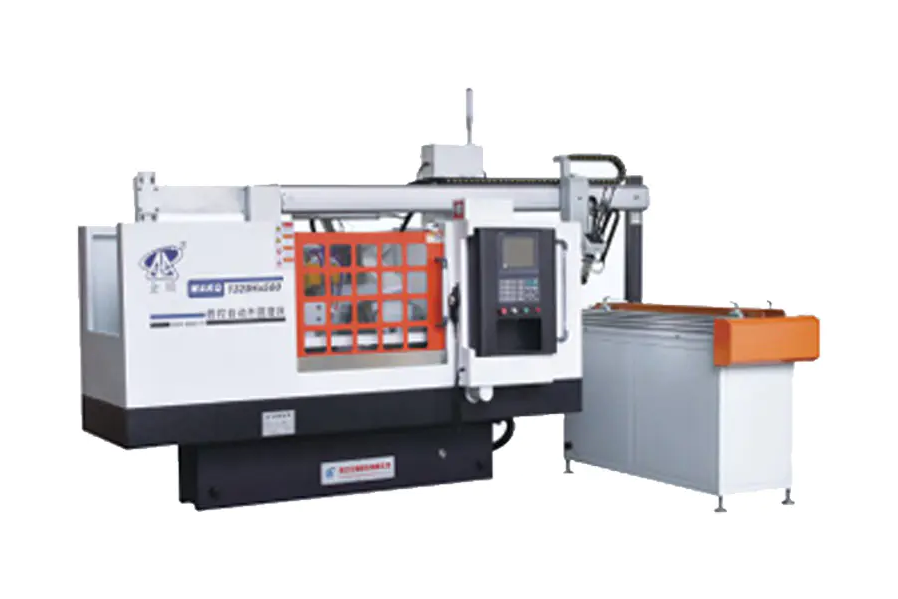
定期的なメンテナンスは、製品を維持するための最も信頼できる唯一の方法です。 自動CNC円筒研削盤 このルーチンは、毎日の清掃と潤滑チェック、毎週のスピンドルとクーラントの検査、毎月の精度検証、そして年に一度の定期的なオーバーホールの 4 つの習慣に要約されます。米国規格協会が発行したメンテナンス ガイダンス (工作機械の安全性と維持に関する ANSI B11 シリーズ) によると、この傾向に従う機械は通常、より長い耐用年数にわたってより厳しい真円度公差を維持します。
メンテナンススケジュールが重要な理由
自動 CNC 円筒研削盤は、高速スピンドル、高精度スライドウェイ、自動ローディング アーム、閉ループ制御システムを組み合わせています。これらのサブシステムはそれぞれ摩耗の仕方が異なるため、単一の一般的なクリーニング ルーチンでは十分ではありません。体系化されたメンテナンス計画により、計画外のダウンタイムが削減され、砥石車とワークピースの品質が保護され、ボールねじとガイドウェイの耐用年数が延長されます。
日常メンテナンスチェックリスト
| タスク | 目的 |
| スライドウェイを拭き、研削片を取り除きます | 研磨粒子が精密な表面に傷を付けるのを防ぎます |
| 潤滑油レベルと圧力計を確認してください | スライドウェイとスピンドルベアリングに一定のフィルム潤滑を確実に提供します |
| クーラントタンクのレベルとフィルターの状態を点検します | 研削温度管理と仕上げ面品質を維持 |
| 自動ロードおよびアンロードアームの位置合わせを確認する | ワークの送りミスや衝突によるダメージを回避 |
| 異常なスピンドルまたはモーターのノイズを聞きます。 | ベアリングの磨耗や不均衡を早期に検出 |
週次および月次の点検ポイント
毎週の検査では、継続的な自動化サイクルの下で累積的な摩耗が発生するコンポーネントに焦点を当てる必要があります。寸法のドリフトは突然ではなく徐々に現れることが多いため、毎月のチェックでは精度の維持をより深く確認します。
| 間隔 | 検査項目 | 推奨されるアクション |
| 毎週 | 砥石バランスとドレッシング状態 | 振動が増加した場合は、ホイールのバランスを再調整するかドレスアップしてください |
| 毎週 | クーラント濃度と pH レベル | 冷却剤メーカーの仕様に従って混合比を調整する |
| 毎週 | 油圧システムの圧力とホースの状態 | 漏れが起こる前に摩耗したシールを交換してください |
| 毎月 | スピンドル振れと熱安定性 | 設置時に記録されたベースライン値と比較する |
| 毎月 | ボールねじのバックラッシと軸の位置決め精度 | CNC コントローラの補償パラメータを再校正する |
| 毎月 | 電気キャビネットの防塵フィルターと換気フィルター | 制御基板の過熱を防ぐためにフィルターを清掃または交換します |
精度を守る潤滑方法
潤滑不良は、研削盤の早期摩耗の最も一般的な原因の 1 つです。自動円筒研削盤の潤滑システムは通常、滑り面、ボールねじ、スピンドル軸受、自動送り機構をカバーします。
- 粘度の低いオイルに置き換えると、負荷がかかった状態での膜強度が低下する可能性があるため、機械のマニュアルに指定されているグレードのオイルを使用してください。
- 自動潤滑ポンプのサイクルをチェックして、オイルがすべての分配ポイントに到達していることを確認します。
- 潤滑フィルタは、故障アラームが表示されたときだけでなく、メーカーが定めた間隔で交換してください。
- オイル消費量の急激な増加は漏れやシールの摩耗を示すことが多いため、オイル消費量を記録してください。
クーラントシステムのケア
クーラントの性能は、表面仕上げ、ホイール寿命、ワークピースの熱安定性に直接影響します。クーラントのメンテナンスが不十分だと、錆び、細菌の繁殖、研削結果の不安定が発生する可能性があります。
| クーラントの問題 | 考えられる原因 | メンテナンス対応 |
| 強い臭気や変色 | 細菌汚染 | タンクを排水し、清掃し、新しい冷却剤混合物を補充します |
| 冷却効果の低下 | 濃度が低い、またはノズルが詰まっている | 屈折計で濃度をテストし、ノズルの詰まりを解消します |
| 過剰な泡立ち | 混合比やエアレーションが間違っている | サプライヤーのデータシートごとに比率を調整し、ポンプの吸気量を確認します |
自動積み降ろしシステムの維持管理
自動 CNC 円筒研削盤のオートメーション アームとグリッパー アセンブリには、研削スピンドルとは別に独自の検査ルーチンが必要です。グリッパーの位置のずれやセンサーの磨耗は、無人生産におけるサイクル中断の原因となることがよくあります。
- 搬送中にワークの滑りを引き起こす可能性のある摩耗がグリッパージョーにないか点検してください。
- 近接センサーとリミットスイッチにゴミの蓄積や信号のドリフトがないか確認してください。
- 空気圧またはサーボ アクチュエータのタイミングがプログラムされたサイクル シーケンスと一致していることを確認します。
- 緊急停止および安全インターロック機能を定期的にテストしてください。
年次オーバーホールの推奨事項
年に一度のオーバーホールにより、技術者は日次および月次の点検では完全には把握できない摩耗に対処する機会が得られます。これには通常、完全な幾何学的精度テスト、摩耗したベアリングの交換、認定参照標準に対する CNC 制御システムの再校正が含まれます。これは、ISO 230 工作機械テスト標準に記載されている定期検証の推奨事項と一致する実践です。
| 年次タスク | なぜそれが重要なのか |
| レーザー干渉計による完全な幾何学的精度テスト | 軸の位置が元の仕様を満たしていることを確認 |
| スピンドルベアリングの点検または交換 | 生産中の突然の主軸故障を防止 |
| CNCパラメータと補正テーブルの再校正 | 1年間の着用後に寸法精度を回復します |
| ベッドとガイドウェイの構造アライメントチェック | 基礎の沈下や熱歪みを検出 |
避けるべき一般的なメンテナンスの間違い
- 実際に摩耗が最も早く進む高生産期間中の潤滑チェックをスキップします。
- 機械のシールや塗料と反応しにくい、互換性のないブランドのクーラントを使用している。
- ベアリングやバランスの問題の前に起こる小さな振動の変化を無視する。
- 既知の自動化制御の問題を解決するソフトウェアおよびファームウェアの更新を遅らせる。
結論
毎日の清掃、週に一度の検査、月に一度の精度チェック、年に一度のオーバーホールを含む規律あるメンテナンス ルーチンにより、自動 CNC 円筒研削盤は一貫した正確な結果を生み出し続けると同時に、費用のかかる計画外のダウンタイムのリスクを軽減します。検査結果を文書化し、メーカー指定の間隔に従っているオペレーターは、研削スピンドルと自動化システムの両方で最長の耐用年数を実現する傾向があります。






