 0086-15068518279(中国語)/001-5416026691(英語)



 en
NC(数値制御)研削システムとCNC(コンピュータ数値制御)研削システムを比較すると、 CNC円筒研削盤 精度、再現性、生産効率における決定的な飛躍を意味します 。厳しい公差 (多くの場合 ±0.001 mm 以内) と大量生産にわたる一貫した生産を必要とするメーカーにとって、CNC 円筒研削盤は単なるアップグレードではありません。これらは、従来の NC システムと完全に自動化された最新の生産との間のギャップを埋める運用バックボーンです。
これら 2 つのテクノロジーの違い、そしてなぜ CNC 円筒研削盤が重要な役割を占めるのかを理解することは、エンジニアや調達チームが設備投資やプロセス設計について十分な情報に基づいた意思決定を行うのに役立ちます。
NC と CNC: 内部での実際の違い
NC システムは、事前にパンチされたテープまたは固定された順次命令から動作します。プログラムがロードされると、マシンはフィードバックや自己修正なしでそれを実行します。対照的に、CNC システムは、プログラムをデジタル的に継続的に読み取り、調整し、保存するマイクロプロセッサベースのコントローラーを使用します。このアーキテクチャの違いは、実質的に重大な影響を及ぼします。
| 特徴 | NCシステム | CNCシステム |
|---|---|---|
| プログラムストレージ | パンチテープ / 固定シーケンス | デジタルメモリ (無制限のプログラム) |
| リアルタイムのフィードバック | なし | 継続的なセンサーフィードバックループ |
| パラメータの調整 | 手動での再プログラミングが必要 | 数秒で画面上で編集可能 |
| 軸制御 | 通常は 2 軸 | 2~5軸同時 |
| 再現性 | ±0.01 mm(代表値) | ±0.001mm以上 |
| オペレータの依存関係 | 高 | 低から中程度 |
特に円筒研削では、これらの違いが表面仕上げの品質、寸法精度、切り替え時間に直接反映されます。これらの指標は、精密製造における収益性を定義する 3 つの指標です。
なぜ CNC円筒研削盤 重要な中間点を占める
CNC 円筒研削盤は、高精度の手作業による製造ラインと完全に自動化された生産ラインの交差点に位置します。これらは、テーパー研削、多直径シャフト、ねじ形状などの複雑な形状を処理できるほど高度でありながら、新しいワークピースに合わせて数時間ではなく数分以内に再プログラムできる柔軟性を備えています。
この柔軟性が決定的な価値です。航空宇宙用シャフトを 50 ~ 200 ユニットのバッチで生産するジョブ ショップを考えてみましょう。 NC グラインダーは物理的な再構成を必要とし、場合によっては新しい部品番号ごとに熟練したセットアップ技術者が必要になります。 CNC 円筒研削盤が保存されたプログラムを取得し、自動砥石ドレス サイクルを実行して、生産を開始します。 セットアップ時間を 2 ~ 4 時間から 30 分未満に短縮 現実世界の多くのアプリケーションで。
NC では実現できない主要なプロセス能力
- インプロセスゲージ: 研削中のアクティブな測定により、コントローラは砥石の磨耗を自動的に補正し、オペレータの介入なしに直径を許容範囲内に維持できます。
- 自動砥石ドレッシング: CNC コントローラーはプログラムされた間隔でドレッシング ルーチンを実行し、生産工程全体を通じて一貫したホイールの形状と表面仕上げを保証します。
- 複数ステップの研削サイクル: 異なる送り速度による荒、中仕上げ、仕上げパスを単一の自動サイクルとしてプログラムでき、材料除去速度と最終表面品質の両方を最適化できます。
- 複雑な輪郭研削: X 軸と Z 軸の同時補間により、標準的な NC マシンでは幾何学的に不可能な曲面や輪郭のある曲面を作成できます。
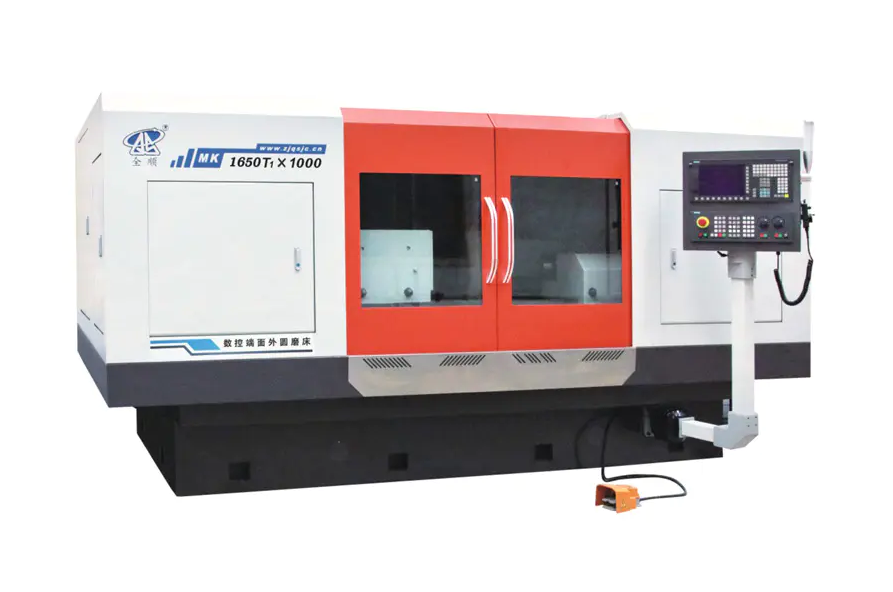
精度のベンチマーク: 何を CNC円筒研削盤 実際に達成
精度は抽象的な主張ではなく、測定可能であり、ベアリング、油圧シリンダー、ギアボックス、タービン シャフトなどのコンポーネントを指定する際には数値が重要です。
- 寸法許容差: 量産グレードの CNC 円筒研削盤は通常、直径公差 IT5 (50 mm シャフトで約 ±0.001 mm) を達成し、ハイエンド システムでは制御された環境で IT4 または IT3 に達します。
- 表面仕上げ: 仕上げ研削では Ra 値 0.2 ~ 0.4 μm が標準です。微粒子ホイールと制御されたパラメーターを使用すると、0.1 μm 未満の Ra が達成可能です。
- 真円度: 静圧ワークヘッド スピンドルを備えた CNC システムは、ベアリング レースの研削に重要な真円度誤差を 0.2 μm 未満に抑えることができます。
- 円筒度: 適切な機械校正と熱補償を行うことで、500 mm のワークピース長にわたって 1 ~ 3 µm の円筒度偏差を達成できます。
比較すると、NC 円筒研削盤の公差は通常 IT7 ~ IT6 の範囲であり、一般的な機械部品には十分ですが、精密ベアリング、燃料噴射部品、医療機器のシャフトには不十分です。
どこの業界 CNC円筒研削盤 交渉不可
いくつかの分野では、CNC 円筒研削を利便性ではなく、プロセスに不可欠なステップとして利用しています。
自動車のドライブトレイン部品
カムシャフト、クランクシャフト、トランスミッションシャフト、および ABS センサーリングは、IT5 以上の研削が必要で、表面仕上げは 0.4 μm Ra 未満です。自動車の大量生産サプライヤーは通常、自動化セルで CNC 円筒研削盤を稼働させ、中径シャフトの部品あたり 90 秒未満のサイクル時間を達成しています。
航空宇宙と防衛
着陸装置アクチュエーター、タービンブレード根元形状、および油圧バルブスプールには、極めて高い精度と完全なプロセストレーサビリティの両方が要求されます。 CNC システムは、航空宇宙品質基準に必要な、実際の送り速度、ドレッシング間隔、および工程内測定データを記録するデジタル監査証跡を提供します。
ベアリングの製造
精密ベアリング (ABEC 5、7、および 9 グレード) の内輪および外輪の研削は、おそらく円筒研削の中で最も要求の厳しい用途です。 ABEC 7 ベアリングには、真円度 2.5 μm 以内と直径公差 ±2.5 μm が必要ですが、これはアクティブ ゲージと振動減衰マシン ベースを備えた CNC システムでのみ達成可能です。
医療機器製造
外科用器具のシャフト、整形外科用インプラント ステム、歯科用ハンドピースのコンポーネントは、チタン合金とステンレス鋼から±0.005 mm 以上の公差まで研磨されます。生体適合性の要件では、バリや傷のない表面も求められます。その結果は、正確で再現性のある CNC 研削パラメータに完全に依存します。
CNC円筒研削盤 構成: マシンタイプとアプリケーションのマッチング
すべての CNC 円筒研削盤が同じ目的を果たすわけではありません。主要な構成はそれぞれ、特定のワークピースの形状と生産シナリオを対象としています。
| マシンタイプ | ワークの種類 | 代表的な用途 |
|---|---|---|
| ユニバーサル外径/内径グラインダー | 外径と内径 | ジョブショップ、プロトタイプ、混合生産 |
| センタレスCNCグラインダー | バー、ピン、ローラー(センター不要) | 高-volume pin and roller production |
| CNCカムシャフト/クランクシャフトグラインダー | マルチローブまたは偏心シャフト | 自動車エンジン部品 |
| CNCねじ研削盤 | ねじ付きシャフト、送りねじ | 精密送りねじ、ボールねじ軸 |
| CNCプランジグラインダー | 短い、特定の直径の特徴 | ベアリングシート、ジャーナル研削 |
間違った構成を選択すると (たとえば、大量生産のカムシャフト アプリケーションにユニバーサル OD グラインダーを使用する)、C 軸補間を備えた専用の CNC カムシャフト グラインダーよりもサイクル タイムが 2 ~ 3 倍長くなります。
CNC 研削の結果を決定する重要な運用要素
CNC 円筒研削盤を所有していても、自動的に精度が保証されるわけではありません。マシンの能力を最大限に引き出すには、いくつかの動作変数を管理する必要があります。
熱安定性
研削により熱が発生し、ワークと機械フレームの両方が膨張します。長さ 300 mm のスチールシャフトにわずか 1°C の温度変化が生じると、約 3.5 µm の寸法変化が生じます。サブミクロンの作業に使用される CNC グラインダーには、温度管理された冷却剤、30 ~ 60 分の機械のウォームアップ プロトコル、20°C ±0.5°C に保たれた環境管理された研削室が必要です。
ホイールの選択とドレスアップ
砥粒の種類、粒度、結合硬度、構造などの研磨材の仕様は、ワークの材質、必要な仕上げ、および除去速度と一致する必要があります。 CNC マシンのホイールのマッチングが不十分だと、NC マシンと同様に悪い結果が生じます。 CNC サイクルにプログラムされたホイールドレッシングパラメータ (リード、深さ、オーバーラップ率) は、研削パラメータ自体と同じくらい重要です。
ワーク保持と位置合わせ
中心間研削には、適切に研削され、死点が調整されている必要があります。中心部のわずか 5 µm の振れは、完成品の真円度誤差に直接影響する可能性があります。 CNC 制御ではワーク保持設定の機械的なミスアライメントを補正できないため、長いワークピースのステディレストは正しく位置決めして調整する必要があります。
インプロセスゲージの統合
エアゲージまたは接触ゲージを備えた最新の CNC 円筒研削盤は、研削中にワークピースの直径を測定します。ゲージはリアルタイム データをコントローラーに送信し、ホイールの磨耗を補正するために送り込み量を自動的に調整します。このフィードバック ループがなければ、オペレーターは手動で測定とオフセットを実行する必要があり、CNC システムが排除するように設計されている人間による変動が再び生じます。
NC 研削がまだ意味がある場合
CNC システムには明らかな利点があるにもかかわらず、NC 円筒研削は特定の状況において正当な用途を保持しています。
- シンプルで専用の制作: 幾何学的に単純な部品 (IT7 公差の単純な円筒ピンなど) を単一部品で大量生産することは、CNC 装置のコストと複雑さを正当化できない可能性があります。
- 低予算のメンテナンス工場: ±0.01 ~ 0.02 mm の公差が許容される摩耗したシャフトの社内再調整を時折行う施設では、NC グラインダーを効果的に運用できます。
- CNC の専門知識が限られている地域: 一部の製造環境では、プログラミング知識よりも機械スキルに依存するため、NC マシンが好まれますが、CNC オペレーターのトレーニングが広く利用できるようになったことで、これを考慮することはますます稀になってきています。
IT6 よりも厳しい公差、複雑な形状、複数の部品バリエーション、または文書化されたプロセスのトレーサビリティを必要とするアプリケーションにとって、NC 研削は機能的に不十分であり、コスト削減の代替手段ではありません。
最新の製造エコシステムとの統合
CNC 円筒研削盤は、スタンドアロンの機械としてではなく、デジタル製造環境におけるネットワーク化されたノードとして機能することが増えています。この統合機能は NC システムにはなく、技術ギャップの別の側面を表しています。
- DNC (直接数値制御) 接続: プログラムは中央サーバーからマシンコントローラーに送信されるため、手動によるプログラムのロードが不要になり、古いパートプログラムを使用するリスクが軽減されます。
- SPC データのエクスポート: プロセス内のゲージ測定値はログに記録され、統計的プロセス制御ソフトウェアにエクスポートされるため、リアルタイムの Cpk モニタリングと、許容範囲外の部品が製造される前にプロセス ドリフトを早期に検出できるようになります。
- ロボットの統合: 標準化された通信インターフェース (OPC-UA、MTConnect) を備えた CNC グラインダーを自動ロード/アンロード セルに統合することができ、シフトオフ時の消灯研削作業が可能になります。
- 予知メンテナンス: 振動センサーとスピンドル負荷監視は、ホイールのガラス、ベアリングの磨耗、冷却システムの問題をスクラップや機械の損傷を引き起こす前に予測する分析プラットフォームにデータを供給します。
完全に統合された CNC 円筒研削セルにより、オペレータ依存の NC プロセスと比較してスクラップ率を 60 ~ 80% 削減できます。 これは、アクティブ ゲージを使用する CNC に移行した後、Cpk 値が 1.0 未満から 1.67 を超えるまで改善した自動車サプライヤー環境における文書化されたケーススタディに基づいています。
を選択する CNC円筒研削盤 : 実用仕様チェックリスト
特定の用途向けに CNC 円筒研削盤を評価する場合、次の仕様パラメータを製造要件に照らして検証する必要があります。
- 研削長さと振れ径: 機械の能力がワークの最大寸法を余裕を持ってカバーしていることを確認してください。
- ワークヘッドと心押し台のスピンドル精度: 振れ仕様をリクエストしてください。精密アプリケーションでは、1 µm 未満のスピンドル振れが必要です。
- CNC 軸数: 2 軸 (X、Z) はほとんどの円筒状の作業をカバーします。非円形フォーム用の C 軸、内面研削アタッチメントスイベル用の B 軸を追加します。
- ホイールヘッド構成: シングル、ツイン、またはマルチホイール ヘッドは柔軟性に影響します。ツインヘッドにより、外径研削と内径研削を同時に行うことができます。
- ゲージシステム: 精度を考えると、インプロセスエアゲージが推奨されます。自動オフセットフィードバックを備えたポストプロセスゲージは、無人操作では最小限です。
- コントローラープラットフォーム: アプリケーション固有の研削サイクル (振動、プランジ、トラバース) の利用可能性と、プラントの DNC システムとの互換性を確認します。
- 冷却システムの濾過: Ra 0.2 μm 未満の微粒子研削には、砥粒による表面の傷を防ぐために 10 μm 以下に濾過したクーラントが必要です。






