 0086-15068518279(中国語)/001-5416026691(英語)



 en
直接的な答え: 円筒研削は、優れた寸法精度 (±0.001 mm という厳しい公差)、優れた表面仕上げ (Ra 0.1 ~ 0.4 um)、高い材料除去率、および大量生産全体にわたる一貫した再現性を実現します。これは、航空宇宙、自動車、油圧機器の製造で使用されるシャフト、ベアリング、ロール、精密円筒部品の仕上げの業界標準です。
円筒研削とは何ですか?
円筒研削は、砥石を使用して円筒状のワークピースの外面または内面から材料を除去する加工プロセスで、高精度で滑らかな仕上げが得られます。ワークピースは独自の軸を中心に回転し、砥石車は制御された増分で材料を除去します。このプロセスは、シャフト、スピンドル、ロッド、ピン、ベアリング ジャーナルなどのコンポーネントに広く適用されます。
モダン CNC円筒研削盤 この技術は、このプロセスにコンピュータ数値制御を追加し、完全に自動化されたサイクル、多軸調整、およびプログラム可能な研削戦略を可能にし、従来の手動または油圧機械でかつて可能であったことを劇的に拡張します。
外径研削
ワークの外周円筒面をセンター間またはチャッキングして研削します。
内径研削
厳しい公差のはめ込み要件に合わせて内部ボアまたは穴を研削します。
センタレス研削
固定具は必要ありません。部品はワークレストブレードと調整ホイールによってサポートされます。
テーパー研削
ワークをオフセットしたり砥石台を旋回させることで円錐面を作ります。
円筒研削の主な利点
以下の利点は、円筒研削が重工業、航空宇宙、および精密工学分野にわたって精密回転部品の仕上げ方法として依然として好まれている理由を説明しています。
01
卓越した寸法精度
円筒研削では、旋削やフライス加工で確実に実現できる精度をはるかに超える、±0.001 mm (1 ミクロン) という厳しい公差を達成できます。このため、はめあい、クリアランス、干渉を正確に制御する必要があるコンポーネントには不可欠です。 (出典: Machinery's Handbook、第 30 版、産業新聞社)
02
優れた表面仕上げ品質
仕上げ旋削加工の典型的な表面粗さ値は Ra 1.6 ~ 6.3 um ですが、研削加工では Ra 0.1 ~ 0.8 um の範囲の表面粗さ値が得られます。これにより、ベアリング シートやジャーナル表面などの回転アセンブリの摩擦、摩耗、疲労破壊が軽減されます。 (出典: ASM ハンドブック Vol. 16、機械加工)
03
硬い材料を加工する能力
熱処理後、金属は硬くなりすぎて効果的に旋削やフライス加工ができなくなります。円筒研削は、焼入れ鋼 (最大 70 HRC)、超硬、セラミック、焼入れ工具鋼を簡単に処理できるため、多くの航空宇宙グレードの部品に実行可能な唯一の仕上げ方法となっています。
04
高い再現性と一貫性
CNC 制御の研削盤は、何千もの部品にわたってサブミクロンの一貫性を保ちながら同じサイクルを繰り返します。これは、バッチ間の変動を排除する必要がある自動車および航空宇宙の生産において非常に重要です。 1.67 を超える Cp/Cpk 値は、CNC 円筒研削盤で日常的に達成できます。 (出典: 品質工学、Marcel Dekker)
05
部品形状全体にわたる汎用性
モダン CNC cylindrical grinders can handle straight cylinders, tapers, stepped shafts, shoulders, and even complex contoured profiles using CNC interpolation. A single machine can accommodate a wide range of part families, reducing capital investment.
06
最小限の熱歪み
適切なクーラントの適用と制御された切込み深さにより、円筒研削では、積極的なフライス加工と比較して、除去される材料の単位当たりの発熱が少なくなります。これにより、硬化したコンポーネントの冶金学的完全性が維持され、表面の軟化や再焼き戻し効果が防止されます。
07
高い材料除去率(CBN/ダイヤモンドホイール使用)
CBN (立方晶窒化ホウ素) またはダイヤモンド超砥粒ホイールを使用した高速円筒研削では、研削レベルの仕上げ品質を維持しながら、旋削に匹敵する 100 mm3/mm/s を超える速度で材料を除去できます。 (出典: Grinding Technology、Stephen Malkin、Industrial Press)
08
自動化と自動生産
CNC 円筒研削盤は、ロボットローダー、インプロセスゲージ、および適応制御システムと統合されています。これにより、無人の「消灯」操作が可能になり、部品あたりの人件費が大幅に削減され、24 時間 365 日の継続的な生産サイクルが可能になります。
円筒研削と他の仕上げ方法の比較
以下の表は、最も重要な製造パラメータに関して、円筒研削と他の一般的な仕上げプロセスを比較しています。 (出典: 製造工学および技術、カルパクジャン、ピアソン)
| パラメータ | 円筒研削加工 | 仕上げ旋削 | ホーニング | ラッピング |
|---|---|---|---|---|
| 公差(mm) | /-0.001 | /-0.01 | /-0.005 | /-0.0005 |
| 表面仕上げ(ラウム) | 0.1~0.8 | 1.6~6.3 | 0.1~0.4 | 0.025~0.1 |
| 硬質材料の能力 | 優れた (最大 70 HRC) | 制限付き (45 HRC 未満) | 良い | 良い |
| 材料除去率 | 高(CBNあり) | 非常に高い | 低い | 非常に低い |
| 自動化の可能性 | 非常に高い (CNC Robotic) | 高 | 中 | 低い |
| 代表的な用途 | シャフト、ベアリング、ロール | 一般旋削加工 | エンジンボア | 光学部品、ゲージ部品 |
主要な業界のアプリケーション
円筒研削は、寸法精度が製品の安全性、効率、耐用年数に直接影響する要求の厳しい業界全体で導入されています。
自動車
クランクシャフト、カムシャフト、トランスミッションシャフト、ドライブアクスル、ブレーキドラムの表面は、組み立て公差を満たすために研削する必要があります。
航空宇宙
タービン シャフト、着陸装置コンポーネント、およびアクチュエーター ロッドには、非常に厳しい公差と優れた表面の完全性が求められます。
油圧
油圧シリンダのロッドとポンプ シャフトには、効果的なシールと長い耐用年数を実現するために、高品質の表面仕上げと真円度が必要です。
ツール&ダイ
精密金型ピン、パンチ、ゲージマスターは、形状と硬度を維持するために硬化後に最終サイズに研磨されます。
ベアリング
内側と外側のベアリングレースはミクロンレベルの公差で研削されており、負荷時のスムーズな回転と最小限の振動を保証します。
エネルギー/発電
発電機ローター ジャーナル、タービン スタブ シャフト、ポンプ インペラ シャフトは、精度と信頼性を高めるために円筒研削に依存しています。
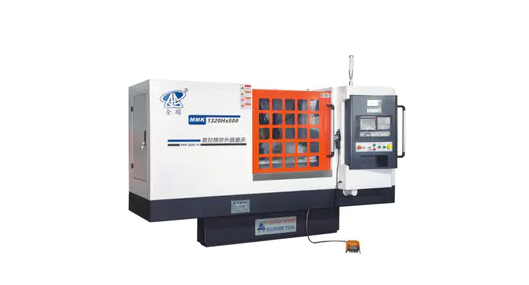
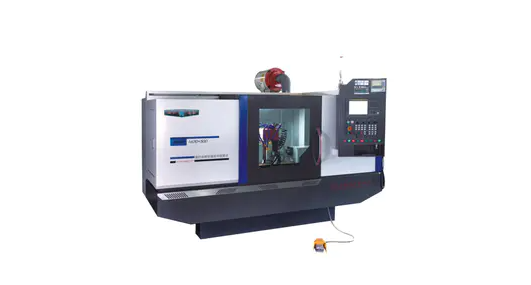
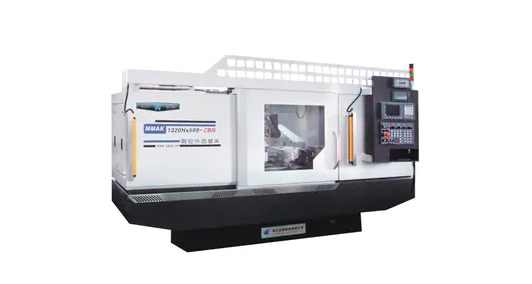
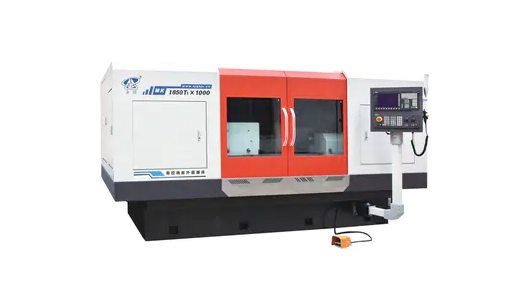
CNC円筒研削盤シリーズ
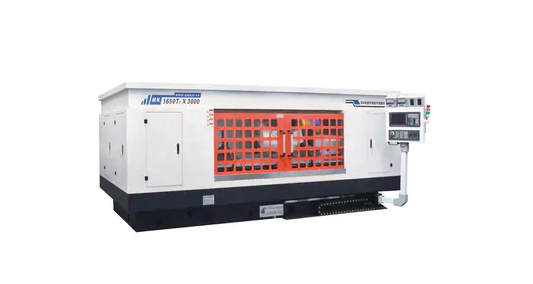
あらゆる製品を取り揃えております CNC円筒研削盤 さまざまな生産要求、ワークピースのサイズ、精度レベルに合わせて設計されたモデル。各機械には高度な CNC 制御、堅牢な鋳鉄構造、高精度スピンドル システムが統合されており、安定した研削性能を実現します。
研削の利点を最大化する技術的要因
円筒研削の利点を最大限に活用するには、いくつかのプロセスパラメータを正しく設定する必要があります。
| 因子 | おすすめ | 出力への影響 |
|---|---|---|
| ホイール仕様 | 焼き入れ鋼用CBN。一般鋼用酸化アルミニウム | MRR、ホイール寿命、熱負荷を決定します |
| 車輪速度 | 45~120m/s(高速研削) | 高er speed improves finish; reduces chip thickness |
| ワーク速度 | 15~30m/min(外径研削) | 表面仕上げと熱入力に影響を与える |
| 切込み深さ | 粗目: 0.01-0.05 mm;仕上げ: 0.002-0.005 mm | 寸法精度と表面粗さを管理 |
| クーラントの流れ | 高-pressure, high-volume flood or through-wheel delivery | 熱による損傷を防ぎます。ホイールから切り粉を洗い流します |
| 着替えの間隔 | 重要部品の連続ドレッシング (CD) またはインプロセス | ホイールの鋭さを維持します。一貫した切断形状を保証します |
| インプロセスゲージ | 研削サイクル中の有効直径測定 | オーバーシュートを排除します。熱の増加を自動的に補償します |
よくある質問
円筒状に研磨できる材料は何ですか?
円筒研削加工では、炭素鋼、合金鋼、ステンレス鋼、鋳鉄、焼入工具鋼、超硬合金、チタン、さらに一部のセラミックスなど、ほぼすべての金属材料を処理します。選択のポイントは、ワークの材質に合わせた砥石の種類です。
CNC円筒研削はどのように生産性を向上させますか?
CNC 制御により、粗パス、中仕上げパス、仕上げパス、スパークアウト、リトラクトを含む研削サイクル全体が自動化されます。ロボットによる積み込みと工程内測定を組み合わせることで、非生産的な時間が大幅に削減されます。研究によると、CNC 研削により、手動研削作業と比較してサイクル時間が 30 ~ 60% 短縮されます。 (出典:中小企業ものづくり技術ジャーナル)
円筒研削で達成できる一般的な表面仕上げはどのようなものですか?
標準円筒研削ではRa0.4~0.8μmを実現。超砥粒 CBN ホイール、高速スピンドル、最適なプロセス条件により、0.1 um 以下の Ra 値が達成可能です。これは、1 回の加工でハードターニングと超仕上げ加工を行うのと同等です。
円筒研削は小ロット生産に適していますか?
はい。最新の CNC 円筒研削盤は、プログラム可能な砥石ドレッシング、保存された部品プログラム、素早いワークホールディング変更により、素早い切り替えをサポートします。多くの部品ファミリーでセットアップ時間が 20 分未満に短縮され、小ロットや単一部品の生産も経済的に実行可能になります。
プランジ円筒研削とトラバース円筒研削の違いは何ですか?
プランジ (インフィード) 研削では、砥石がワークピースに放射状に送り込み、特定のゾーンを研削します。これは、短いセクション、段のあるセクション、またはプロファイルのあるセクションに最適です。トラバース研削では、砥石が接触しながらワークピースに沿って軸方向に移動します。これは長いシャフトと連続した直径に適しています。多くの CNC マシンは、単一の部分プログラム内で両方の方法を組み合わせています。
結論
円筒研削は、精密製造において独特の位置を占めています。これは、ミクロンレベルの寸法精度、優れた表面仕上げ、および完全に硬化した材料を生産的な速度で機械加工する能力を同時に実現する唯一のプロセスです。最新の CNC テクノロジーを活用すると、柔軟で自動化され、再現性の高いあらゆる精密加工作業の基礎となります。
自動車のクランクシャフトを大量に仕上げたり、航空宇宙用タービンシャフトを極めて厳しい公差で加工したり、要求の厳しいシーリング用途向けの油圧シリンダロッドを製造したりする場合でも、 CNC円筒研削盤 他の仕上げプロセスでは実現できない、プロセス能力、自動化の可能性、長期的な信頼性の組み合わせを提供します。






