 0086-15068518279(中国語)/001-5416026691(英語)



 en
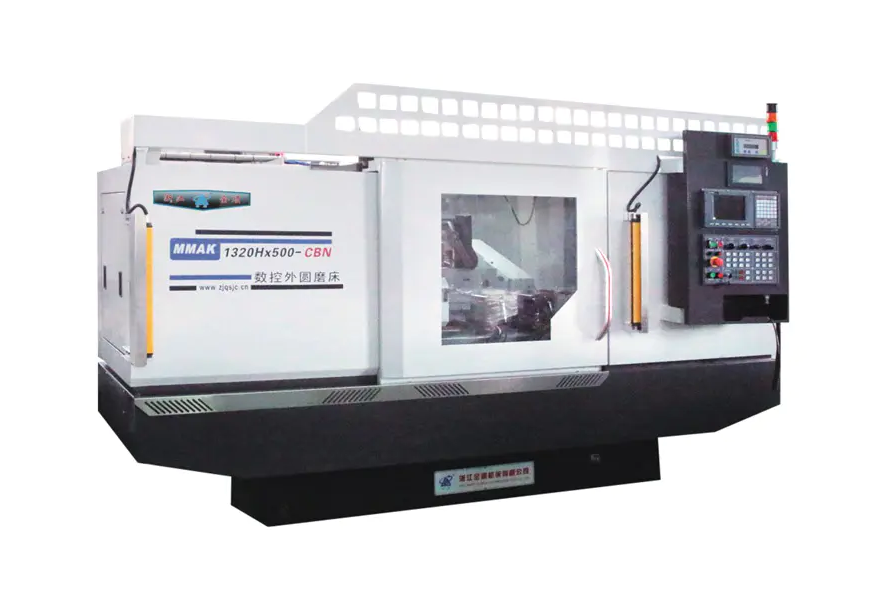
を評価するとき、 CNC円筒研削盤 、優先すべき最も重要な機能は次のとおりです。 サブミクロンの位置決め精度、静的および動的機械剛性、洗練された CNC 制御システム 複雑な補間を管理できます。高性能機械は、次のような低い表面仕上げ (Ra) を実現する必要があります。 0.1μm~0.4μm 厳しい寸法公差を維持しながら一貫して、多くの場合は以下の範囲内で ±0.001mm 。基本的な仕様を超えて、高解像度のフィードバック スケール、熱的に安定した鋳造、直感的な会話型プログラミングの統合が、標準的なグラインダーと高精度の生産資産との違いを定義します。
構造の完全性と熱安定性
あらゆる精密研削作業の基礎はマシンベッドです。安定したベースがなければ、すべての電子的補償は機械的欠陥に対する単なる「絆創膏」に過ぎません。
ベースの減衰特性
モダン CNC円筒研削盤s よく利用する Granitan® (ポリマーコンクリート) または高級ミーハナイト鋳鉄 。ポリマーコンクリートは以下を提供します 10倍優れた振動減衰 従来のねずみ鋳鉄よりも優れており、これは鏡面仕上げを実現し、ホイールの寿命を延ばすために不可欠です。研削プロセス中の振動はビビリマークの原因となり、これが航空宇宙産業や医療製造などの高精度産業において不合格部品の主な原因となります。
熱変位制御
研削はかなりの熱を発生します。探すべき重要な機能は、 対称的なデザイン 機械のベッドと主軸台の。これにより、熱膨張が均一に発生し、中心線の位置合わせへの影響が最小限に抑えられます。さらに、次の機能を備えたマシンを探します。 冷却冷却システム スピンドルハウジングとベッドを循環して内部の動作温度を一定に保ちます。 ±0.5℃ 周囲環境の。
高精度スピンドルシステム
といし台主軸は研削盤の心臓部です。その回転精度はワークの真円度や表面品質に直接影響します。
静圧軸受と転がり軸受
静圧ベアリングを使用するか、高精度の転がりベアリングを使用するかを決定する必要があります。 静圧スピンドル シャフトを油の薄い膜に浮かせると、 金属間の接触がゼロ そしてほぼ無限の命。優れた振れ精度 (多くの場合、 0.0001mm )。逆に、剛性とメンテナンスの容易さが優先される高速用途には、高精度セラミックボールベアリングが適しています。
ワークヘッドの多様性
ユニバーサルの重要な機能 CNC円筒研削盤s です 旋回ワークヘッド (B 軸) 。によって駆動されるワークヘッドを探します ダイレクトドライブモーター 。ダイレクトドライブによりギアやベルトのバックラッシュがなくなり、高分解能のC軸補間が可能になります。これは、「非円形」研削 (カム、パンチ、偏心シャフトなど) にとって重要です。
| 特徴 | 静圧軸受 | 精密転がり軸受 |
|---|---|---|
| 振れ精度 | < 0.1 μm | 0.5~1.0μm |
| 振動減衰 | 素晴らしい | 中等度 |
| メンテナンス | 低い (摩耗なし) | 交換が必要です |
CNC制御およびプログラミングソフトウェア
機械のインテリジェンスは制御システムにあります。グラインダーの能力は、それを駆動するソフトウェアによって決まります。
会話型インターフェイス
先進的なCNCグラインダーの機能 会話型プログラミング インターフェイス 。これにより、オペレータは手動で G コードを記述することなく、部品の寸法、材料の種類、および希望する仕上げを GUI に直接入力できるようになります。これにより、セットアップ時間が最大で短縮されます 50% 複雑な部品用。組み込みのソフトウェアを探す 衝突監視 初期稼働時に高価なスピンドルとワークピースを保護します。
リニアモーター技術
高動的アプリケーションの場合、 X軸とZ軸にリニアモーターを搭載 従来のボールねじよりも優れています。リニアモーターはより高い加速率を提供し、機械的なバックラッシュを排除します。高解像度のガラススケールと組み合わせると (例: 0.05μmの分解能 )により、長期使用においてもボールねじでは実現できない繰返し位置決め精度を実現します。
自動ドレッシングとインプロセスゲージング
一貫した量産を達成するには、CNC 円筒研削盤が砥石の磨耗と部品のばらつきを自動的に補正できなければなりません。
- 自動砥石ドレッシング: CNC はダイヤモンド ディスクまたはシングルポイント ドレッサーを利用してドレッシング サイクルを制御する必要があります。高度なシステムには以下が含まれます アコースティックエミッション(あE)センサー ドレッサーと砥石の間の「ファーストタッチ」を検出し、除去される砥粒の量を最小限に抑え、砥石の寿命を延ばします。
- インプロセスゲージ: 測定プローブまたは「ジャンプオン」ゲージを使用すると、CNC で部品を測定できます。 粉砕している間 。このシステムは、リアルタイム データに基づいて最終研削送りを自動的に調整し、熱ドリフトやホイールのたわみを補正し、バッチ内のすべての部品が同一であることを保証します。
- ギャップ制御: この機能は、AE センサーを使用して砥石がワークに接触しそうになったことを検出し、機械を急速アプローチから微動送りに瞬時に切り替えることができ、「エア研削」を排除し、サイクルタイムを短縮します。 10%~20% .
マルチホイール構成とユニバーサル機能
柔軟性は主要なトレンドです CNC円筒研削加工 、特に多様な部品形状を扱うジョブ ショップ向けです。
タレットホイールヘッド
を備えたマシンを探してください。 自動旋回砥石台(タレット) 。これらのタレットには複数の砥石を取り付けることができます。たとえば、1 つは外部研削用、1 つは内部研削用、3 つ目は正面研削用です。 CNC制御 B軸タレット 高い再現性で必要な位置まで回転できます(例: ±1 秒角 )、部品を完全に仕上げることができます。 単一セットアップ 。これにより、パーツを再クランプするときに発生するエラーが排除されます。
内面研削用アタッチメント
OD(外径)研削が主な焦点であっても、スイングダウンまたはタレットマウントを使用する 内径研削(ID)スピンドル です significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
環境および安全機能
高速研削では細かい霧が発生し、潜在的な危険が生じるため、機械の設計で管理する必要があります。
- フルエンクロージャ: 高品質の CNC グラインダーは、クーラントのスプレーや研削粉を封じ込めるために完全に密閉されている必要があります。これは単に清潔さのためだけではありません。それは、 統合されたミスト抽出システム 効果的に働くために。
- 消火システム: 高精度仕上げに油ベースのクーラントを使用している場合、統合されたクーラント CO2 または粉末消火システム です mandatory safety feature.
- 人間工学に基づいた荷重: 手動または半自動のローディングの場合、テーブルの高さとドアの隙間が簡単にアクセスできるようにする必要があります。完全に自動化された生産の場合、機械は次のとおりである必要があります。 「ロボット対応」 標準化されたインターフェイス (Profibus や Ethernet など) と自動ドアを備えています。
選択のための最終チェックリスト
選択を最終的に決定するときは、最も要求の厳しい部品要件に対して次の仕様を確認してください。
- 中心間の最大距離: 最も長い部分に対して 20% のバッファを確保してください。
- スイングオーバーテーブル: 最大直径部分とゲージのクリアランスが快適に収まっていることを確認します。
- ホイール直径: 大きなホイール (例: 500 mm) は、小さなホイールよりも長持ちし、表面速度を維持します。
- CNC解像度: 探してください 0.0001mm 制御ソフトウェアのインクリメント機能。
- 心押し台の設計: A 微調整可能な心押し台 (テーパー補正用) はロングシャフトの精度に不可欠です。






