 0086-15068518279(中国語)/001-5416026691(英語)



 en
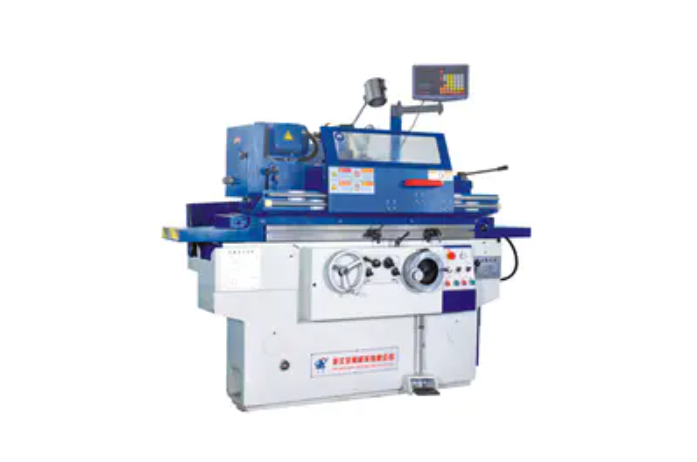
操作する前に 従来の研削盤 、以下をカバーする構造化された安全チェックリストを完了する必要があります。 個人用保護具 (PPE)、機械検査、ワークピースのセットアップ、および環境制御 。一歩を踏み外しただけでも重傷を負う可能性があります。砥石の破片は 100 m/s を超える速度で飛翔する可能性があり、これは機械工場で最も危険な作業の 1 つです。
着用しなければならない個人用保護具
PPE は最初で最も直接的な防御線です。機械に近づく前に、次のギアが正しく取り付けられていることを確認してください。
- サイドシールドまたはフルフェイスシールド付きの安全メガネ — 研削中に火花や金属粒子が高速で噴出します。
- 聴覚保護 — 85 dB を超える長時間の曝露は永久的な聴覚障害を引き起こします。ほとんどの研削作業はこのしきい値を超えます。
- 革製または耐切創性の手袋 — ワークの取り扱い中は手を保護しますが、ホイールの回転中は絶対に手を着用しないでください。
- 体にぴったりとフィットする衣服 — 緩んだ袖、ネクタイ、またはぶら下がっているジュエリーが回転部品に巻き込まれる可能性があります。
- 防塵マスクまたは防毒マスク (最低 P100 定格) — 特に鋳鉄や酸化アルミニウムなどの材料からの細かい研削粉塵は、深刻な呼吸器のリスクを引き起こします。
毎回の使用前の砥石の検査
損傷した砥石車は、重大な研削盤事故の主な原因の 1 つです。 すべてのホイールは、取り付ける前と使用する前に必ず検査する必要があります 次の手順を使用します。
リングテスト
木槌やドライバーの柄などでホイールを軽くたたきます。サウンドホイールは、クリアな金属音を生成します。ひび割れたホイールは鈍い音を発しますので、すぐに廃棄してください。このテストは 10 秒未満で完了し、致命的なホイールの故障を防ぐことができます。
目視検査チェックリスト
- 表面全体および側面全体に目に見える亀裂、欠け、または破損がないか確認します。
- ホイールが極度の湿気や凍結温度にさらされていないことを確認してください (どちらも接着剤を弱めます)。
- ホイールのマークされた最大 RPM が機械の主軸速度以上であることを確認します。
- ホイールの両側にあるブロッター (ペーパー ワッシャー) を検査します。損傷がなく、正しく取り付けられている必要があります。
速度互換表
| ホイールの種類 | 一般的な最大 RPM マーキング | 一般的な機械主軸速度 | 互換性がありますか? |
|---|---|---|---|
| 1型直進車 | 3,600RPM | 3,450RPM | はい |
| タイプ 27 中央窪み | 6,600RPM | 8,500RPM | いいえ — 使用しません |
| 平面研削砥石 | 4,500RPM | 3,600RPM | はい |
マシンのセットアップとガードの構成
マシンガードはオプションの機能ではなく、必須の安全システムです。 ガードを取り外したり、不適切に調整した状態で研削盤を決して操作しないでください。
ホイールガード
ホイールガードは少なくとも ホイールの円周の270° 。開いた部分はオペレータの作業ゾーンのみに面する必要があります。機械を始動する前に、すべてのガードの留め具がしっかりと締められていることを確認してください。
刃物台(ワークレスト)の調整
刃物台を位置決めする必要があります ホイール面から 3 mm (1/8 インチ) 以内 。これより大きい隙間では、ワークがレストと砥石の間に引っ張られ、砥石が砕けたり、ワークがオペレータに投げ飛ばされたりする可能性があります。新しい作業を行う前に刃物台を調整してロックしてください。
タングガード(スパークアレスタ)
ホイール開口部の上部にある調節可能なタングガードは、内側に設定する必要があります。 ホイールの 6 mm (1/4 インチ) 。ホイールが経年劣化した場合は再調整してください。
開始前の動作確認
実際の研削のために機械の電源を入れる前に、次の動作チェックを順番に実行してください。
- トライアルスピンを実行する — 機械を始動し、ワークピースと接触しない状態で少なくとも 60 秒間全速力で稼働させます。このテスト中は車輪の平面から離れてください。振動や異音を感じた場合は直ちに電源を切ってください。
- 冷却液の流れを確認する — 湿式研削セットアップを使用している場合は、研削を開始する前にクーラントが正しく流れていることを確認してください。クーラント用に設計されたホイールで乾式研削を行うと、熱亀裂が発生する可能性があります。
- ワークが安全であることを確認する — 表面研削の場合は、磁気チャックが完全に作動し、非磁性材料が適切な固定具を使用してクランプされていることを確認します。
- 作業領域をクリアする — すべての工具、ぼろ布、および必須ではないアイテムを直接の作業ゾーンから削除します。表面が乱雑であると、ワークピースの移動が妨げられたり、飛び道具の危険が生じたりする可能性があります。
- 非常停止を確認する — 操作を開始する前に、非常停止ボタンがアクセス可能で機能していることを確認します。
ワークピースと材料の考慮事項
すべての材料をすべての種類の砥石で安全に研削できるわけではありません。間違った組み合わせを使用すると、ホイールの故障や火災の原因となることがよくあります。
- アルミニウムおよびその他の軟質金属 標準的な砥石車に急速に負荷がかかり(詰まり)、高熱が発生して砥石が破裂する可能性があります。非鉄金属専用のホイールを使用してください。
- チタンとマグネシウム 可燃性の高い研削粉が発生します。これらの材料には、特別な防火措置と専用の研削エリアが必要です。
- 焼入鋼 より柔らかいグレードのホイールが必要です。ハードボンドホイールを使用すると熱が蓄積し、ホイールとワークピースの両方に亀裂が入る可能性があります。
- ワーク寸法が機械の定格能力内であることを常に確認してください。特大のワークピースには、砥石車が処理できるように設計されていない側面荷重がかかります。
環境と家事の安全性
研削盤自体だけでなく、研削盤の周囲も安全システムの一部です。
- 換気 : 局所排気装置 (LEV) が動作していることを確認してください。研削により微細な金属粒子や研磨粒子が生成され、これらの粒子は長期間空気中に浮遊します。 OSHA は、浮遊粒子濃度が確立された許容暴露限度 (PEL) を下回るようにすることを要求しています。
- 床の状態 : 機械の前の床は清潔で乾燥しており、油や金属片がない必要があります。面取りされたエッジを備えた疲労防止マットは、長時間の作業中につまずく危険を軽減します。
- 火花の封じ込め : 可燃物(布、紙、潤滑剤)は少なくとも保管してください。 3 メートル (10 フィート) 研削エリアから離れた場所。研削火花は最大 5 メートルまで伝わり、可燃物に点火するのに十分な熱を保持します。
- 傍観者ゾーン : 機械の周囲に少なくとも 2 メートルの安全な立ち入り禁止ゾーンをマークします。動作中は権限のない担当者がこのゾーンに立ち入ってはなりません。
トレーニングと認可の要件
を操作する 従来の研削盤 適切なトレーニングを受けずに行うことは、ほとんどの産業環境や教育環境で禁止されています。 訓練を受けていないオペレーターによる研削傷の割合が不均衡である 特に、監督なしで使用した最初の数週間はそうです。
通常、最小限のトレーニング要件には次のものが含まれます。
- ホイールの種類、グレード、速度評価に関する実証済みの知識。
- ホイールの取り付け、ドレスアップ、ガードの調整を監督の下で実践的に練習します。
- 機械の緊急停止手順とロックアウト/タグアウト (LOTO) プロトコルの理解。
- 新しいタイプの機械や材料が導入されるたびに、再研修を行います。
多くの施設では、監視なしでのアクセスを許可する前に、オペレーターが書面による実地評価に合格することを求めています。これは官僚的な形式的なものではなく、重要なリスク管理措置です。






