 0086-15068518279(中国語)/001-5416026691(英語)



 en
標準的な CNC 円筒研削盤をスプラインシャフト用に見積もったところ、最初のバッチは許容範囲の真円度で外れましたが、歯面が検査に不合格でした。機械のベッドや送り軸には何も問題はありませんでした。問題は、砥石がどのようにワークに接触するかでした。成形研削とは、部品に必要な形状にホイールを調整し、その形状のホイールでプロファイルを直接切断することを意味します。部品のジオメトリを軸補間ではなくホイールの輪郭から取得する必要がある場合は常に、成形研削を扱うことになり、それに応じて機械を指定する方法も変わります。
製造現場における形状研削の実際の意味
従来の円筒研削盤は砥石を単純な円筒として扱い、ワークの回転、テーブルの移動、砥石台の送り込みから部品の形状を構築します。成形研削はその論理を逆転させます。ホイールは、スプライン溝、ねじの形状、半径、カムプロファイルなど、製造されるフィーチャーの補完となる輪郭に合わせて加工され、ワークに真っすぐに送り込まれます。ホイールの幅が十分に広い場合は、1 つのホイール幅の 1 つの軸方向ステップでパーツ上のプロファイル全体が再現されます。
2 つの実際的な結果が続きます。まず、形状が連続して移動する複数の軸によって近似されるのではなく、単一のエンゲージメントで生成されるため、サイクル タイムはプロファイルの複雑さの影響をはるかに受けにくくなります。第二に、プロファイルの精度はホイールのドレス精度の反映となります。ドレスロールが 0.005 mm 摩耗すると、機械の他の部分がどれほど優れていても、ワークピースはその 0.005 mm を忠実に再現します。 プランジ研削 ホイールがワークに沿って移動するのではなく、ワークに垂直に送り込む方法は、ホイールの幅がフィーチャーにすでに一致しているため、これらのプロファイルにとって最も自然な送り方法です。
フォーム研削と補間研削の間のトレードオフ
補間研削では、単純な円筒形ホイールを使用し、場合によっては一点接触のみで、プログラムされたパスに沿ってホイールを移動させて輪郭を生成します。柔軟性があり、プログラムを変更すれば新しい形状が得られ、ドレッシング ロールを注文する必要はありません。緩やかな弧を描き、切り替えが頻繁に行われない場合は、通常、これがより安価なルートです。
フィーチャーが狭くて深く、ボリュームが繰り返される場合、バランスは成形研削に傾きます。次の点を順番に実行してください。
- バッチサイズ。 同じプロファイルを何千回も繰り返すと、ドレッシング ロールのコストはすぐに償却されます。 50 個の注文では、そうではありません。
- プロファイルの幅と深さ。 狭いスロット、小さな半径、および歯の形状は、成形ホイールに適しています。広くて浅いカーブが正当化されることはほとんどありません。
- ドレスアップ能力。 ロール自体を必要な精度で製造することが難しい場合は、補間を使用する方が安全な仕様です。
- 切り替え頻度。 多品種少量のショップでは、通常、補間と CNC ドレッシングを組み合わせた方が適切なサービスを提供できます。
 CNC円筒研削盤 MK/MAKシリーズ 当社の高精度 CNC 円筒研削盤は、極めて高い寸法精度と完璧な表面仕上げを必要とする製造環境向けに設計されています。 ... 製品を見る→
成形研削の精度と仕上がりを決めるもの
全工程の基礎となる砥石のドレスアップ
基本的な着付けルートは2つあります。形成されたダイヤモンド ロールが固定輪郭をホイールに押し込むか、回転軸がホイールのインデックスを出しながら、CNC に取り付けられたダイヤモンド ツールが輪郭を 1 点ずつスイープします。ロール ドレッシングは、ドレッシング サイクル間で高速かつ再現性が高く、大量生産に適しています。 CNC 一点ドレッシングはより柔軟で、任意のプロファイル プログラムに従うことができますが、サイクルが遅く、回転軸の位置決め精度に大きく依存します。
どちらのルートを選択する場合でも、ドレスアップ間隔はシフトパターンではなく、個数によって設定する必要があります。グレージングとダリングはプロファイルを素早く変化させ、その効果はフォームの最も狭くて最も深い部分に最初に現れます。
クーラントの供給と切り粉の除去
フォーム研削における接触アークは単純な円筒研削よりもはるかに広く、発生する熱のほとんどはその狭い継ぎ目の内側に留まります。特に切り込み深さが大きい場合、形状によって砥石とワークピースとの間の隙間が制限されるため、クーラントが切削ゾーンに到達するのが困難です。実際にこの問題を解決するのは、適切な流量ときれいな濾過を備えた、接触アークに直接向けられた高圧ノズルです。空冷により焼け、表面焼き戻し、形状のドリフトが発生し、これらの欠陥は後から追跡するのが最も困難です。
切り粉の処理にも同様の注意が必要です。成形研削ではより長く連続した切りくずが生成され、ろ過が不十分なクーラント供給では切りくずがそのまま研削ゾーンに戻されます。
構造剛性、熱安定性、検査
成形研削では、ホイールが一度にはるかに広い幅にわたって接触するため、従来の円筒研削よりも高い垂直力が必要になります。ベッド、砥石台主軸、心押し台はすべて、たわむことなくその荷重を吸収する必要があります。静的ジオメトリは優れていますが、動的剛性が不十分な機械では、部品の長さに沿って変化するプロファイルが生成されます。熱ドリフトは同じ問題の残りの半分です。スピンドルは冷たく始まり、シフトを通じて温まりますが、日が経つにつれてプロファイルがミクロン単位で移動します。
公差が厳しい場合には、インプロセスゲージに投資する価値があります。部品がオフラインで検査された後ではなく、バッチがまだ実行されている間に摩耗したプロファイルを捕捉します。
 高精度CNC円筒研削盤 当社の高精度 CNC 円筒研削盤は、極めて高い寸法精度、サブミクロンの再現性、平坦性を必要とする産業環境向けに設計されています。 製品を見る→
成形研削に適した部品の種類
このプロセスは、固定断面、狭いフィーチャ、繰り返し需要のある部品で最も効果を発揮します。
- スプラインシャフトとモーターシャフトでは、歯ごとにフライス加工されるのではなく、一度の噛み合いで溝が切り取られます。
- ねじ山、送りねじ、ウォーム。ねじ山の形状は、工具経路ではなくドレスホイールによって保証されます。
- ブローチや長い切削工具では、全長にわたって真直度と輪郭の一貫性を維持する必要があります。
- カム、ラジアル、クランクシャフトのフィレット、単純な円筒研削では多軸補間でのみ近似できる輪郭。
- ロールには、閉ループのポイントバイポイントドレッシングによって生成されるクラウン付き、凹面、または CVC プロファイルが必要なロールが含まれます。
一部のビルダーは、次のような専用プラットフォームを使用してこの作業に取り組んでいます。 高精度CNCプロファイル円筒研削 このシステムでは、ドレッシング軸と制御分解能は、事後に補正されるのではなく、部品プロファイルの公差に対して指定されます。
部品が 1 つのセットアップで複数の研磨フィーチャを必要とする場合、たとえば、外径とショルダー面、または外面と内面の両方を備えた硬化シャフトなど、複数の操作を組み合わせた機械は、通常 2 台の単一目的機械よりも優れています。セットアップが減ればデータム変更も減り、それだけでプロファイルの一貫性が向上します。
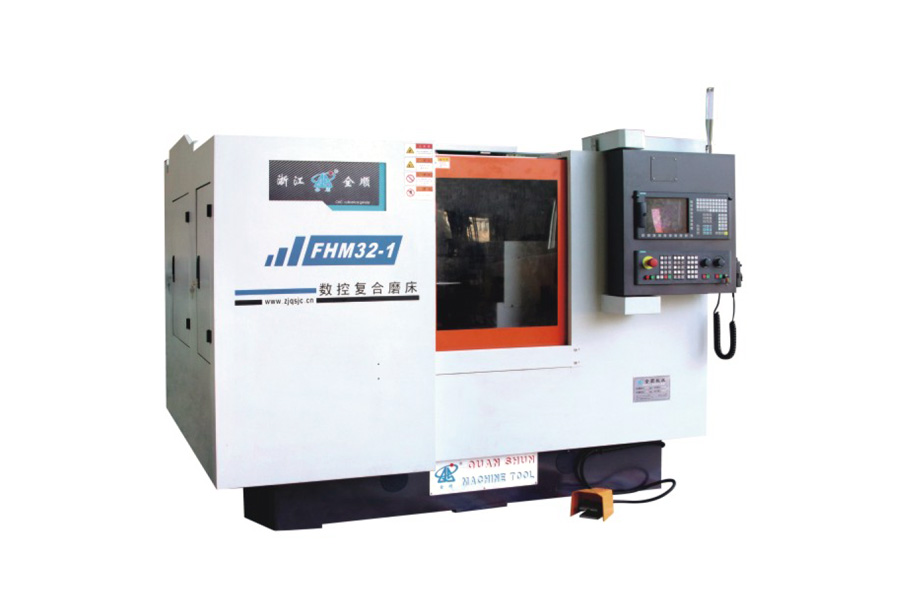 CNC複合研削盤 CNC 複合研削盤は、複雑なワークピースを高精度で単一セットアップで加工できるように設計された究極のマルチタスク ソリューションです。 ... 製品を見る→
成形研削盤を購入する前に確認すべきこと
仕様書に記載されている形状研削能力が刃先では実現されないということはよくあります。実際のパフォーマンスを決定するポイントは以下のとおりです。
| 要件 | 確認事項 | なぜそれが重要なのか |
|---|---|---|
| 輪郭公差 | この数値がどのように定義および測定されるか、およびその数値がホットまたはコールドのどちらで見積もられるか | プロファイル精度はドレッシング精度に続くため、測定基準が機械クラスを決定します |
| ドレッシングシステム | 成形ロールまたは CNC シングルポイント、および回転軸分解能 | 切り替えの柔軟性とプロファイルの再現性の間のトレードオフを設定します |
| クーラントとろ過 | ノズル圧力、流量、ろ過グレード、ノズルの位置 | カバレッジが不十分だと、他の制限に達する前に狭いフォームが焼けたり変形したりする原因になります。 |
| 構造剛性 | 最大砥石幅と最大切込み深さでの垂直抗力能力 | 剛性が不十分であると、ワークに沿ってテーパーやプロファイルのドリフトが発生します。 |
| 検査方法 | インプロセスゲージ、手動ゲージ、またはオフライン CMM ルーチン | ホイールの摩耗が部品に到達する前にどのくらい早く検出されるかを決定します。 |
| 切り替え時間 | ドレッシングロールを交換し、データムを再確立する時間です | 多品種少量生産で達成可能な生産量を直接制限する |
実際のコスト、容量、購入リスク
フォーム研削にかかる資金は、取得ではなく運用に費やされます。プロセスが元を取れるかどうかは、次の 3 つの数字によって決まります。
- ドレスロールやダイヤモンドツールの寿命と交換にかかる期間。
- サイクルごとのドレッシング深さ。生産実行中にどれだけのホイールが消費されるかを設定します。
- ドレッシング時間と研削時間の比率。これにより、見積もられたサイクルが達成可能かどうかが決まります。
最も一般的な購入ミスは、冷却剤と濾過パッケージを最低許容レベルで指定しながら、理想的な精度能力で機械を購入することです。この機械は、受け入れ試験中に正しいプロファイルを切断しますが、生産が開始されドレッシング間隔が短縮されるとドリフトします。 2 番目のリスクは、切り替えを過小評価することです。ドレッシング ロールの交換と再データ調整に半シフトかかる場合、週に 2 回プロファイルを変更する工場は、機械が紙の上でどれほど正確であっても、投資を回収するのに苦労することになります。
成形研削は、特定の条件下でその役割を果たします。プロファイルはホイールから取得する必要があり、バッチは工具を償却するのに十分な大きさであり、冷却剤と濾過システムは広い接触アークをサポートでき、ドレッシングと検査ルーチンは生産と歩調を合わせることができます。 4 つすべてが当てはまる場合、プロセスは、多軸補間が管理できるよりも短いサイクルで複雑な輪郭を再現します。そのうちの 1 つが欠けている場合、CNC ドレッシングを備えた従来の円筒研削盤がより正直な仕様であることがよくあり、最初の生産バッチでそれを見つけるよりも早くそう言う方がコストが安くなります。






